Wire EDM para sa Aerospace: Precision Cutting Guide para sa mga Kritikal na Bahagi
2026-09-15
Ang iyong tindahan ay tumatanggap ng isang batch ng Inconel 718 turbine blade lock plates, isang stack ng titanium fire seal, at isang set ng pinatigas na D2 insert para sa isang landing gear forging die. Ang pagguhit ay nangangailangan ng mga pagpapaubaya sa profile sa hanay na ±0.005 mm, isang surface finish na mas mahusay kaysa sa Ra 0.8 μm, at isang recast layer na walang micro-crack. Ang iskedyul ng produksyon ay nagbibigay sa iyo ng pitong araw.
Ang mga kinakailangang tulad nito ay kung bakit ang wire EDM ay sumasakop sa isang matatag na lugar sa pagmamanupaktura ng aerospace. Ang Wire EDM — nakasulat din na wire-cut EDM o WEDM — ay nag-aalis ng materyal na may kontroladong mga discharge ng kuryente sa isang dielectric fluid, kaya hindi nililimitahan ng tigas at tigas ng workpiece ang proseso sa paraan ng paglilimita sa paggiling o paggiling. Ang mga materyales na mahirap o imposibleng i-cut gamit ang isang tool sa gilid ay maaari pa ring i-cut sa isang tapos na profile. Ang mga tindahan ng aerospace ay umasa sa proseso sa loob ng mga dekada para sa mga puwang ng fir tree, mga cooling feature, precision bracket, seal ring at thin-walled housings, kung saan ang mga burr, tool deflection at grinding burn ay hindi katanggap-tanggap.
Sinasaklaw ng gabay na ito kung paano kumikilos ang proseso sa mga materyales sa aerospace, kung saan ang mga praktikal na limitasyon ng tolerance, surface finish at surface integrity, kung aling klase ng makina ang dapat isaalang-alang para sa isang partikular na bahagi ng pamilya, at kung ano ang dapat i-verify bago ka mag-order — kabilang ang cutting test sa iyong sariling materyal.
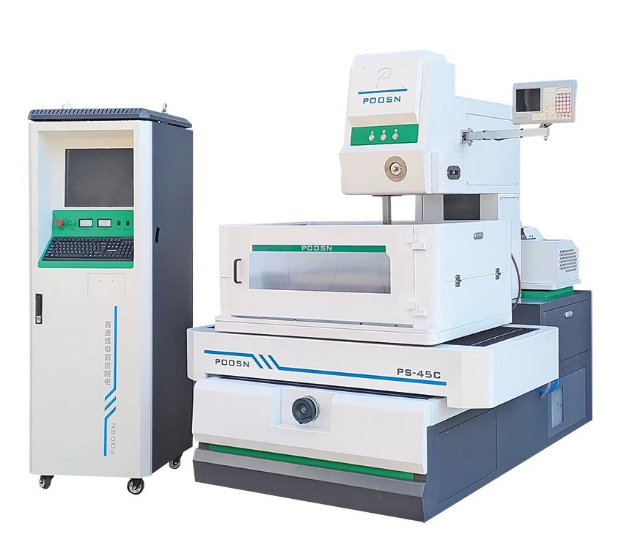
POOSN PSC Series medium-speed wire EDM machine — multi-pass cutting para sa precision na mga bahagi at tooling.
Pangunahing konklusyon: Ang Wire EDM ay nagkakahalaga ng pagsusuri sa tuwing ang katigasan, mahigpit na pagpapaubaya at integridad sa ibabaw ay kailangang matugunan sa parehong bahagi. Ang natitirang bahagi ng gabay na ito ay lumalakad sa materyal na pag-uugali, pagpapaubaya at mga limitasyon sa pagtatapos, pagpili ng makina, at kung ano ang dapat suriin bago mag-order.
Bakit Ginagamit ang Wire EDM para sa Mga Bahagi ng Aerospace
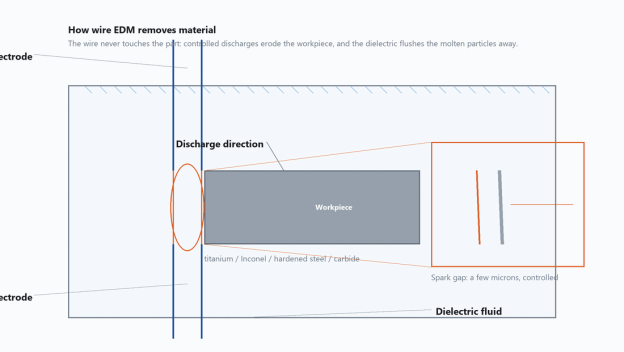
Binubuo ng Wire EDM ang bawat discharge sa pagitan ng manipis na energized wire electrode at ng workpiece, na ang cutting zone ay nakalubog sa (o na-flush ng) dielectric fluid. Ang wire ay hindi kailanman humahawak sa bahagi, ang spark gap ay hawak sa loob ng ilang microns, at dinadala ng dielectric ang mga natunaw na particle palayo. Dahil ang puwersa ng pagputol ay mahalagang zero, ang manipis na mga pader ay hindi yumuko, ang mga maselan na katangian ay hindi mapunit, at walang gilid na kasangkapan upang maputol o masira. Ito ang dahilan kung bakit ang CNC wire EDM machine ay natural na akma para sa mga bahagi na kung hindi man ay masisira sa ilalim ng mekanikal na pagkarga.
Apat na katangian ang pinakamahalaga sa gawaing aerospace:
Ang katigasan ng materyal ay hindi hadlang. Ang isang ganap na hardened tool steel insert, isang cast Inconel housing at isang sintered carbide wear pad ay maaaring i-cut sa parehong makina; kung ano ang mga pagbabago ay ang matamo na rate ng feed, hindi ang pagiging posible.
Ang lugar na apektado ng init ay manipis. Dahil ang bawat discharge ay tumatagal lamang ng microseconds at ang dielectric ay agad na pinapatay ang ibabaw, ang apektadong layer ay mas manipis kaysa sa laser o plasma cutting.
Walang mechanical burr. Ang recast layer ay pare-pareho sa kahabaan ng contour, at maaari itong kontrolin gamit ang isang trim pass sa halip na hand finishing.
Praktikal ang stack cutting. Maaaring i-clamp ang ilang manipis na sheet at gupitin bilang isang stack, na nagpapataas ng produktibidad para sa mga seal plate at shims.
Para sa bawat bagong bahagi, ang pagpaplano ng produksyon ng aerospace ay nagpapatakbo ng paghahambing ng make-or-buy at proseso. Ang pinakakaraniwang paghahambing ay ang wire EDM laban sa CNC milling, laser cutting at abrasive waterjet para sa parehong geometry.
Paano tinatanggal ng wire EDM ang materyal: ang wire electrode ay hindi kailanman humahawak sa workpiece, at dinadala ng dielectric ang mga natunaw na particle palayo.
Pangunahing konklusyon: Ang Wire EDM ay pinili para sa aerospace kapag ang priyoridad ay zero cutting force, isang manipis na heat-affected zone, isang burr-free na gilid, at ang kakayahang mag-stack-cut ng mga manipis na bahagi sa isang setup.
Aerospace materyals Angkop para sa Wire EDM
Gumagamit ang pagmamanupaktura ng Aerospace ng isang makitid na pamilya ng mga haluang metal na may mataas na pagganap, at karamihan sa mga ito ay mahirap i-machine sa pamamagitan ng mga kumbensyonal na paraan: mga titanium alloys, nickel-based superalloys, high-strength steels, carbide tooling materials at aluminum airframe alloys. Magkaiba ang kilos ng bawat grupo sa EDM gap, at ang mga pagkakaibang iyon ay nakakaapekto sa rate ng feed, wire tension at mga setting ng flushing. Ang isang metal cutting EDM machine ay hindi nakadepende sa isang cutting edge, kaya hindi ito hinaharangan ng katigasan — ngunit ang thermal conductivity, melting point at ang paraan ng muling pag-solidify ng materyal ay humuhubog pa rin sa resulta.
Ang talahanayan sa ibaba ay nagbubuod kung paano karaniwang tumutugon ang mga materyales na ito sa medium-speed at high-speed na WEDM na kagamitan gamit ang isang molybdenum wire electrode at standard cutting parameters.
Karaniwang pag-uugali ng mga karaniwang aerospace na materyales sa wire EDM
materyal
Paggamit ng Aerospace
Karaniwang Kondisyon
Pag-uugali sa Cut
Ti-6Al-4V titanium alloy
Mga bracket ng airframe, mga fire seal, mga fastener
Naka-aninal o pinainit, HRC 30-36
Malinis na pagputol sa katamtamang bilis; magandang tapusin na may multi-cut; Ang pag-flush ay mahalaga upang hugasan ang mga titanium particle.
Inconel 718 nickel-based superalloy
Mga turbine disk, casing, seal
Ginagamot ang solusyon at may edad na, HRC 36-44
Mas mabagal kaysa sa bakal; ang mas mababang kasalukuyang density ay nakakatulong na maiwasan ang mga micro-crack; gumamit ng hiwalay na skim pass para kontrolin ang recast layer.
Pinatigas na tool steel (D2, H13)
Forging dies, trim tools, mold insert
Pinatigas sa HRC 52-62
Mabilis na pagputol at mahusay na pagtatapos; hindi binabawasan ng katigasan ang rate ng feed.
Tungsten carbide
Mga tool sa paggupit, magsuot ng pad, gauge
Sintered, napakahirap
Mabagal; nangangailangan ng mababang enerhiya upang maiwasan ang pag-crack; pinong kawad at mababang kapangyarihan ay nagbibigay ng pinakamahusay na gilid.
Aluminyo 7075-T6
Airframe spars, bracket, prototype
HRC 20-24
Pinakamabilis na pagputol; mababang recast; angkop para sa mga nakasalansan na bahagi.
Mababang-alloy na bakal 4340
Mga bahagi ng landing gear
Pinatigas, HRC 40-50
Magandang bilis ng pagputol; pare-pareho ang pagtatapos; gumagana nang maayos ang karaniwang pag-flush.
Mahalaga para sa pagpaplano ng produksyon ang relatibong rough-cutting speed. Ang ranking sa ibaba ay husay at ibinibigay bilang gabay sa pagpaplano, hindi bilang nasusukat na mga halaga — ang aktwal na resulta ay depende sa taas ng workpiece, diameter ng wire, mga kondisyon ng pag-flush at mga setting ng generator.
Relatibong rough-cutting speed ng mga karaniwang aerospace na materyales sa wire EDM
materyal
Relatibong Magaspang na Bilis
Pangunahing Dahilan
Aluminyo 7075-T6
Pinakamabilis
Mataas na thermal conductivity, mababang punto ng pagkatunaw, malinis na pag-flush
Mababang-alloy na bakal 4340
Mabilis
Ang bakal ay naglalabas ng init at malinis na namumula
Pinatigas na tool steel (D2, H13)
Mabilis
Hindi binabawasan ng katigasan ang rate ng feed, ngunit ang putik ay dapat na mapula
Ti-6Al-4V
Katamtaman
Ang mababang thermal conductivity ay nagko-concentrate ng init sa puwang, kaya ang advance ay dapat manatiling katamtaman upang maiwasan ang wire rupture
Inconel 718
Mabagal
Mataas na temperatura ng pagkatunaw na sinamahan ng mababang thermal conductivity
Tungsten carbide
Mabagalest
Ang mababang enerhiya ay kinakailangan upang maiwasan ang mga micro-crack sa gilid
Ang ranggo na ito ay may praktikal na mga kahihinatnan. Ang isang trabaho sa aluminyo ay maaaring tumakbo nang maraming beses na mas mabilis kaysa sa isang katumbas na trabaho sa karbida. Ang parehong mga pagkakaiba ay nakakaimpluwensya sa pagpili ng makina: ang isang shop cutting na karamihan ay may mga superalloy na benepisyo mula sa pinong kontrol ng pulso at isang matatag na wire drive, habang ang isang shop cutting na aluminyo at bakal ay maaaring magpatakbo ng mga mas simpleng makina sa mas mataas na throughput. Ipinapaliwanag din nito kung bakit ang mga multi-cut na diskarte ay pamantayan sa aerospace — ang unang hiwa ay nagtatatag ng hugis, at ang isa o dalawang trim pass ay nagpapabuti sa pagtatapos at nag-aalis ng karamihan sa recast na layer. Sa mga bahagi ng titanium at Inconel, ang mga trim pass na iyon ay kadalasang pagkakaiba sa pagitan ng isang tinanggihan at isang naaprubahang bahagi.
Apat na praktikal na tala bago magtakda ng mga parameter:
Ang titanium powder mula sa hiwa ay nakasasakit; maingat na salain ang dielectric at baguhin ang filter na media ayon sa iskedyul.
Ang mga superalloy na nakabatay sa nikel ay maaaring tumigas kung tumigil ang mga hiwa; panatilihing matatag ang flushing pressure at panoorin ang boltahe ng gap.
Ang carbide ay dapat putulin gamit ang bago o halos bagong wire upang maiwasan ang taper na dulot ng wire wear.
Para sa mga stacked aluminum parts, magdagdag ng sacrificial top sheet para protektahan ang unang layer mula sa pagkasira ng wire entry.
Pangunahing konklusyon: Itugma ang iyong mga parameter sa pamilya ng haluang metal sa halip na sa iisang generic na setting; Ang titanium at nickel superalloys ay nangangailangan ng kontroladong enerhiya at disiplinadong trim pass, habang ang bakal at aluminyo ay nagbibigay ng mas mataas na rate ng feed.
Wire EDM vs Paggiling ng CNC, Laser Cutting at Waterjet
Paghahambing ng wire EDM sa mga kumbensyonal at thermal na proseso ng pagputol para sa mga bahaging kinatawan ng aerospace
Criterion
Wire EDM
CNC Milling
Laser Cutting
Abrasive Waterjet
Pagbubuo ng burr
wala
Karaniwan sa mga gilid
Maliit na dumi
wala
Pagsuot ng kasangkapan
Wire natupok; walang fixed tool wear
Makabuluhan sa matitigas na haluang metal
Ang mga optika ay bumababa
Pagsuot ng nozzle
Zone na apektado ng init
Manipis na recast layer
Minimal
Malaking HAZ
wala
Matigas na materyal
Magaling
Mahina sa patas
Mabuti
Mabuti
Integridad ng manipis na pader
Magaling
Panganib ng pagpapalihis
Pagbabaluktot ng init
Panganib sa presyon ng tubig
Pagputol ng stack
Oo
Bihira
Oo, but HAZ between layers
Oo, but edges flare
Gastos sa kagamitan
Mababa
Mataas para sa matitigas na materyales
Katamtaman
Katamtaman
Ang mahalagang pagbabasa ng talahanayang ito ay hindi ang wire EDM ang nanalo sa bawat linya. Kadalasang mas mabilis ang paggiling para sa malalaking malambot na materyal na bulsa, at mas gusto ang waterjet para sa napakakapal na mga plato kung saan hindi kritikal ang pagtatapos sa ibabaw. Ang Wire EDM ay nasa pinakamainam kapag ang bahagi ay manipis, masalimuot, ginawa mula sa matigas na materyal, o pinutol sa isang stack kung saan ang kalidad ng gilid ay dapat na magkapareho sa maraming mga layer.
Sa pagsasagawa, ang mga bahagi ng aerospace ay madalas na ginagawa sa pamamagitan ng pagsasama-sama ng mga proseso. Maaaring gilingin ang isang bahagi upang maalis ang maramihang materyal, ginagamot sa init, at pagkatapos ay gupitin ang wire sa huling hugis. Ang hybrid na rutang ito ay nagpapaikli sa oras ng pag-ikot at pinapanatili ang katumpakan ng mga tampok na umaasa sa tigas. Dahil ang proseso ay tumatakbo nang walang pag-aalaga pagkatapos ng unang setup, ang isang operator ay maaaring mangasiwa ng ilang mga makina sa mga oras na wala sa peak, na nagpapahusay sa paggamit ng makina.
Pangunahing konklusyon: Ang Wire EDM ay ang tamang pagpipilian para sa manipis, masalimuot, tumigas, o stack-cut na mga bahagi; Ang paggiling at waterjet ay nananatiling mas mahusay na mga opsyon para sa malalaking soft-material na pagtanggal o makakapal na mga plato kung saan ang pagtatapos ay hindi kritikal.
Mga Pagpapahintulot, Surface Tapusin at Surface Integrity
Kinokontrol ng mga aerospace drawing ang tatlong katangiang nauugnay sa ibabaw: katumpakan ng dimensional, pagkamagaspang sa ibabaw at integridad ng metalurhiko. Tinutugunan sila ng Wire EDM higit sa lahat sa pamamagitan ng bilang ng mga pass. Ang unang pass ay ang magaspang na hiwa; ang bawat sumusunod na pass ay tumatakbo sa mas mababang enerhiya na may isang offset, at pinapabuti ang pagtatapos at inaalis ang karamihan sa recast layer. Pinapanatili ng control system ang parehong wire path para sa bawat pass, kaya ang nagbabago sa pagitan ng mga pass ay pulse energy, offset at feed rate.
Karaniwang multi-pass na diskarte sa mga bahagi ng Aerospace wire EDM
Pass
Layunin
Ano ang Nagpapabuti
1st pass
Mabilis na pag-alis ng stock — itatag ang hugis
Geometry; recast layer kasalukuyan
2nd pass
Semi-finish
Tinatanggal ang karamihan sa recast layer; binabawasan ang pagkawaksi
3rd pass
Finish
Panghuling dimensyon at pagkamagaspang para sa maraming bahagi ng paglipad
4th pass (opsyonal)
Ultra-tapos
Tinatakpan ang mga mukha at mga gilid na kritikal sa pagod
Gaano karaming mga pass ang kailangan ng isang partikular na bahagi, at kung anong tapusin ang makakamit, depende sa makina, materyal, tigas ng workpiece at mga setting ng generator. Iyon ang dahilan kung bakit ang isang cutting test sa iyong sariling workpiece ay ang praktikal na paraan upang kumpirmahin ito. Para sa sanggunian, ang na-publish na baseline ng serye ng POOSN ay isang katumpakan ng machining na 0.02 mm, hanggang ±0.012 mm sa pinakabagong pag-ulit, na may pagkamagaspang sa ibabaw hanggang sa Ra ≤ 1.2 μm.
Ang integridad ng ibabaw ay ang kadahilanan na naghihiwalay sa Aerospace wire EDM mula sa pangkalahatang pagputol ng wire. Ang recast layer - ang puting layer - ay isang manipis na muling solidified na pelikula na naiwan sa cut edge pagkatapos ng isang magaspang na pass. Sa pagsasanay sa industriya, ang isang magaspang na hiwa ay madalas na iniuulat na nag-iiwan ng puting layer sa pagkakasunud-sunod ng 15 hanggang 30 μm depende sa enerhiya ng pulso; ang isang trim cut ay kadalasang nagdadala nito sa ibaba ng humigit-kumulang 5 μm, at ang isang fine finish ay bumababa muli. Kung ang layer na iyon ay naglalaman ng mga micro-crack, maaari itong maging isang fatigue initiation site sa isang turbine disk o isang structural bracket. Ang praktikal na kahihinatnan ay pareho anuman ang eksaktong figure: ang isang sertipikadong bahagi ng aerospace ay karaniwang dapat magkaroon ng hindi bababa sa isang trim pass pagkatapos ng rough cut, at ang katanggap-tanggap na white-layer na limitasyon ay dapat tukuyin sa purchase order o sa drawing.
Ang mga mamimili ay dapat humingi ng isang metalurhiko na pagsusuri kapag ang isang bagong proseso o materyal ay kwalipikado. Ang karaniwang kasanayan ay i-section ang bahagi, polish at ukit ang cross-section, suriin ang gilid sa ilalim ng mikroskopyo, at itala ang resulta. Ang pagsusuri ay nagiging bahagi ng unang ulat ng inspeksyon ng artikulo at pinananatili sa buhay ng programa.
Ang taper cutting ay may sariling epekto sa integridad ng ibabaw. Kapag ang wire ay tumatakbo sa isang anggulo, ang discharge path ay mas mahaba sa isang gilid, na nagbabago sa lokal na finish at maaaring mag-iwan ng duller edge sa inner radius. Binabawasan ito ng mga makinang idinisenyo para sa malalaking taper na anggulo sa pamamagitan ng pagpapanatiling malapit sa workpiece ng wire guide at pagpapanatili ng pare-parehong pag-flush sa magkabilang gilid — isang detalyeng mahalaga para sa mga angled seal na lupain at mga katulad na feature. Kung saan ang bahagi ay nangangailangan ng isang malaking taper anggulo, isang malaking-taper WEDM machine ay maaaring kailanganin; sa karaniwang mga makina ang taper na kakayahan ay mas maliit.
Pangunahing konklusyon: Planuhin ang bawat aerospace wire EDM na trabaho na may hindi bababa sa isang trim pass pagkatapos ng rough cut, tukuyin ang katanggap-tanggap na white-layer na limitasyon sa drawing o purchase order, at kumpirmahin ang matamo na tolerance at tapusin gamit ang cutting test sa iyong sariling bahagi.
Paano Pumili ng Wire EDM Machine para sa Aerospace
Tatlong klase ng wire EDM machine ang karaniwan sa aerospace work: high-speed wire EDM, medium-speed wire EDM, at large-taper wire EDM. Ang isang medium-speed na makina ay kadalasang itinuturing na angkop na opsyon para sa hardware ng paglipad na nangangailangan ng mahigpit na pagpapaubaya at isang kontroladong ibabaw na pagtatapos, dahil binabalanse nito ang katumpakan, pagtatapos at gastos sa pagpapatakbo. Ang mga high-speed na makina ay nananatiling kapaki-pakinabang para sa magaspang na pagputol, paghahanda ng tooling at mas murang prototyping. Ang mga malalaking taper na makina ay ginagamit kung saan ang geometry mismo ay nangangailangan ng isang matarik na anggulo. Dahil ang tamang pagpili ay nakasalalay sa bahagi ng paghahalo, ang pagpili ay dapat magsimula sa trabaho sa halip na mula sa isang solong pigura ng detalye.
Magsimula sa sobre ng trabaho. Ang mga bahagi ng aerospace ay maaaring nakakagulat na malaki - ang isang miyembro ng titanium frame, halimbawa, ay maaaring sumukat ng higit sa isang metro sa kabuuan - ngunit ang karamihan sa mga bahagi ng katumpakan ay kumportableng magkasya sa isang mid-size na sobre. Ang checklist sa ibaba ay ang inirerekomenda naming gamitin kapag naghahambing ng mga sipi:
Ilista ang bawat bahagi ng pamilya kasama ang laki ng sobre, materyal, anggulo ng taper at kinakailangang tapusin.
Kalkulahin ang mga cut meter bawat buwan upang magpasya sa pagitan ng isang makina at dalawa.
Kumpirmahin na ang makina ay maaaring tumakbo nang walang nag-aalaga, kabilang ang maaasahang awtomatikong wire threading.
Humingi ng cutting test sa iyong aktwal na materyal at geometry bago mag-isyu ng order.
Ihambing ang programa ng pagsasanay at oras ng pagtugon ng mga ekstrang bahagi sa pagitan ng mga supplier.
Higit pa sa klase ng makina, mahalaga ang configuration: isang high-precision na servo axis na may glass-scale na feedback, awtomatikong wire tension control, isang dielectric cooling unit para sa thermal stability, at isang filter system na madaling serbisyo. Maraming mga mamimili ang humihiling din ng isang naka-imbak na library ng parameter na inayos ayon sa materyal, kaya hindi na kailangang muling buuin ng mga operator ang mga setting para sa bawat bagong haluang metal. Ang isang mataas na katumpakan na wire EDM ay hindi isang numero ng bahagi; ito ay isang kumbinasyon ng mekanikal na pagkakahanay, kalidad ng kontrol at kakayahan ng operator na basahin ang mga kondisyon ng agwat.
Pangunahing konklusyon: Piliin ang klase ng makina mula sa iyong part mix at work envelope, hindi mula sa isang spec figure, at tingnan ang mga detalye ng configuration — servo feedback, wire tension control, filtration, at isang material parameter library — na nagpapasya sa katumpakan sa totoong mundo.