Gabay sa EDM Wire Eroder: Mga Uri, Prinsipyo sa Paggawa at Mga Tip sa Pagpili
2026-08-03
An EDM wire eroder , na tinatawag ding wire-cut EDM machine o wire electrical discharge machine, ay nag-aalis ng metal mula sa isang workpiece sa pamamagitan ng pagpapakain ng tuluy-tuloy na naglalakbay na manipis na wire electrode sa pamamagitan ng materyal habang ang isang serye ng mabilis na mga discharge ng kuryente ay nakakasira sa ibabaw kasama ang isang naka-program na landas. Pumili ang mga tagagawa sa pagitan ng katamtamang bilis, mataas na bilis, at malalaking taper wire eroder configuration depende sa kinakailangang katumpakan, cutting throughput, at taper angle na hinihingi ng isang bahagi. Ang mga seksyon sa ibaba ay nagtuturo sa mga uri ng makina, mga prinsipyo sa pagtatrabaho, pamantayan sa pagpili, paghahambing na mga katangian ng pagganap, at mga kasanayan sa pagpapanatili na nagpapanatili sa isang wire EDM eroder na gumagana nang maaasahan sa buong buhay ng serbisyo nito.
Pag-unawa sa EDM Wire Erosion: Mga Pangunahing Uri at Pangunahing Tampok
Ang wire eroder ay kabilang sa mas malawak na pamilya ng electrical discharge machining equipment, at ang tampok na pagtukoy nito ay ang gumagalaw na wire electrode na hindi direktang nakikipag-ugnayan sa workpiece. Dahil ang materyal ay inalis sa pamamagitan ng kontroladong sparking sa halip na mechanical cutting force, ang isang wire EDM eroder ay maaaring machine hardened tool steel, carbide, at iba pang mga conductive na materyales na kung hindi man ay makapurol o makakasira ng mga kumbensyonal na cutting tool. Ginagawa rin ng prosesong ito na hindi nakikipag-ugnayan ang wire erosion machining na isang mas gustong pagpipilian para sa manipis na pader na mga bahagi at mga pinong profile kung saan ang pag-clamp ng stress o cutting pressure ay magdudulot ng distortion.
Sa praktikal na mga termino, ang mga wire EDM eroder ay karaniwang pinagsama sa tatlong pamilya batay sa bilis ng paglalakbay ng wire at kakayahan sa pag-cut ng geometry.
Katamtamang bilis ng wire cut EDM machine muling gamitin ang molibdenum wire sa pamamagitan ng paulit-ulit na mga pass, pagbabalanse ng kalidad ng surface finish na may makatwirang bilis ng pagputol para sa pangkalahatang tool at die work.
Mga high-speed wire EDM machine ay na-optimize para sa mas mabilis na pag-alis ng materyal sa mga direktang two-dimensional na profile, na ginagawang karaniwan ang mga ito sa mga production floor na nangangailangan ng mas maiikling cycle.
Malaking-taper wire EDM machine magdagdag ng extended axis travel at mas malawak na head articulation para maputol ng wire ang matarik na anggulong pader, na hindi maabot ng mga karaniwang configuration.
Ang pagpili sa mga kategoryang ito ay nagsisimula sa pag-unawa sa bahaging geometry, ang kinakailangang dimensional tolerance, at kung ang trabaho ay may kinalaman sa mga tuwid na pader o angled draft surface. Ang isang tool room na gumagawa ng stamping dies na may mga patayong pader ay may iba't ibang pangangailangan kaysa sa isang shop cutting extrusion dies na may tapered flow channel. Ang pagtutugma ng uri ng eroder sa bahagi ng pamilya nang maaga sa proseso ng pagpaplano ay umiiwas sa hindi kinakailangang muling pagsasaayos at binabawasan ang mga scrap sa mga kumplikadong trabaho.
Key takeaway: ang pagpili ng tamang wire EDM eroder category bago ang pagprograma ng trabaho ay ang nag-iisang pinakamalaking salik sa pagputol ng kahusayan at katumpakan ng bahagi.
Paano Gumagana ang EDM Wire Eroder: Prinsipyo at Structural Layout
Ang prinsipyong gumagana ng isang wire EDM eroder ay nakasentro sa kontroladong spark erosion sa pagitan ng wire electrode at ng conductive workpiece, na parehong nakalubog o namumula ng isang dielectric fluid gaya ng deionized na tubig. Ang isang CNC controller ang nagtutulak sa X-Y worktable, at sa mga makina na may taper capability ang U-V head din, kaya ang wire ay sumusunod sa programmed contour habang libu-libong discharges sa bawat segundo ang unti-unting nabubura sa isang kerf na bahagyang mas malawak kaysa sa wire diameter. Ang dielectric fluid ay nagsisilbi ng tatlong layunin nang sabay-sabay: pinapalamig nito ang cutting zone, tinatanggal ang mga eroded particle, at tumutulong na patatagin ang bawat discharge para manatiling pare-pareho ang proseso sa buong cut path.
Ipinapakita ng ilustrasyon sa ibaba ang mga pangunahing pangkat ng istruktura na matatagpuan sa isang tipikal na wire cut EDM eroder, na ipinakita sa isang pinasimple na three-dimensional na layout para sa kalinawan.
Sa layout na ito, ang wire ay tinanggal mula sa spool, sinulid sa itaas na gabay, iginuhit sa workpiece na hawak sa X-Y worktable, at kinokolekta pagkatapos dumaan sa ibabang gabay, habang ang CNC control panel ay nagkoordina ng axis motion, discharge parameters, at flushing pressure sa real time. Sa large-taper wire EDM eroders, ang upper at lower guide head ay makakapag-indayog nang independiyente, na nagbibigay-daan sa wire na sumandal sa isang anggulo sa halip na manatiling perpektong patayo, at ito ang gumagawa ng angled o tapered cut wall sa halip na mga tuwid. Patuloy na inaayos ng feedback ng servo ang table feed rate upang ang agwat sa pagitan ng wire at workpiece ay mananatili sa loob ng makitid na hanay na kinakailangan para sa mga stable na discharge, na pumipigil sa pagkabasag ng wire sa malalim o masalimuot na mga hiwa.
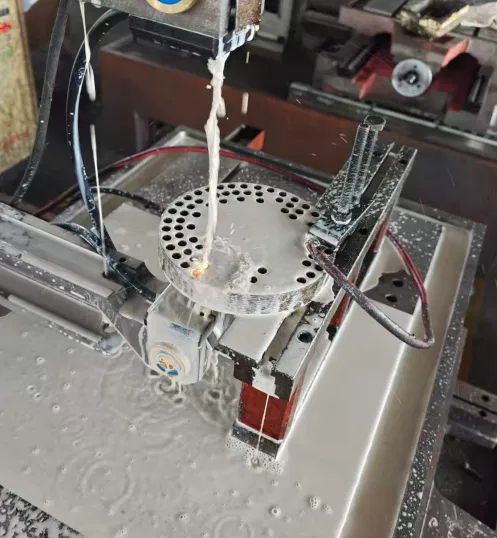
Binabaha ng dielectric fluid ang cutting zone sa panahon ng isang aktibong wire erosion pass, pinapanatiling namumula at lumalamig ang discharge gap.
Key takeaway: Ang independent guide-head articulation ay ang structural feature na naghihiwalay sa large-taper wire EDM eroders mula sa standard vertical-cut machine.
Mga Sitwasyon ng Application at Pamantayan sa Pagpili
Ang mga wire EDM eroder ay nagsisilbi sa mga tool at die shop, mold maker, aerospace component supplier, medical device machinist, at stamping die manufacturer, higit sa lahat dahil ang mga industriyang ito ay regular na gumagana sa mga hardened alloy at nangangailangan ng mahigpit na dimensional tolerance na hindi palaging ginagarantiyahan ng conventional milling. Ang isang stamping die shop, halimbawa, ay umaasa sa isang wire cut EDM machine upang makagawa ng mga punch at die clearance na may pare-pareho, nauulit na katumpakan sa mahabang panahon ng produksyon. Kadalasang pinapaboran ng mga aerospace at mga medikal na supplier ang wire erosion machining para sa maliliit, geometrically complex na mga feature kung saan iniiwasan ng non-contact cutting action na magdulot ng stress sa manipis na mga seksyon.
Paghahambing ng Mga Karaniwang Kaso ng Paggamit Magkatabi
Straight-Wall Die at Mould Work
Ang progresibong stamping dies, injection mold insert, at punch component ay karaniwang nangangailangan ng patayo o malapit-vertical na pader, kaya ang medium-speed o high-speed wire EDM machine ay karaniwang sapat. Ang mga trabahong ito ay inuuna ang pagkakapare-pareho sa ibabaw ng pagtatapos at dimensional na pag-uulit kaysa sa matinding anggulong kakayahan.
Tapered at Draft Angle Components
Ang mga extrusion ay namatay, ang blanking dies na may mga relief angle, at ang ilang bahagi ng aerospace flow-path ay nangangailangan ng mga sidewall na gupitin sa isang anggulo. Ang isang malaking-taper wire EDM eroder na may independiyenteng steerable upper at lower guides ay karaniwang kinakailangan para sa kategoryang ito ng trabaho.
Kapag sinusuri kung aling kategorya ng wire eroder ang nababagay sa isang partikular na linya ng produksyon, karaniwang tumitimbang ng apat na salik ang mga mamimili: ang pinakamataas na anggulo ng taper na hinihiling ng mga guhit ng bahagi, ang target na grado ng pagtatapos sa ibabaw, ang katanggap-tanggap na cycle time bawat bahagi, at ang hanay ng kapal ng workpiece na regular na pinoproseso ng shop. Ang isang tindahan na pinaghahalo ang parehong straight-wall at tapered na trabaho kung minsan ay nagsa-standardize sa isang malaking-taper wire na EDM eroder upang masakop ng isang platform ng makina ang parehong mga uri ng trabaho, na binabawasan ang pangangailangan para sa maraming dedikadong makina.
Key takeaway: Ang pagtutugma ng taper na kakayahan, mga kinakailangan sa ibabaw na tapusin, at kapal ng bahagi sa klase ng makina ay humahadlang sa magastos na muling pag-aayos o pangalawang operasyon.
Detalyadong Paghahambing ng Wire EDM Machine Series
Bago ihambing ang pagganap nang biswal, nakakatulong na maunawaan kung ano ang naghihiwalay sa tatlong pamilya ng makina na ito sa praktikal na antas. Ginagamit muli ng mga medium-speed wire cut na EDM machine ang wire sa maraming pass, na sumusuporta sa mas pinong mga finishing cut pagkatapos ng unang rough pass. Ang mga high-speed wire na EDM machine ay nagpapakain ng molybdenum wire sa iisang tuloy-tuloy na direksyon sa mas mataas na rate ng paglalakbay, na pinapaboran ang throughput sa mas simpleng two-dimensional na mga hugis. Ang mga malalaking-taper wire na EDM machine ay nagdaragdag ng mga articulated guide head at pinahabang axis na paglalakbay upang ang mga naka-anggulong pader ay maaaring magawa nang walang pangalawang pagpoproseso. Ang radar chart sa ibaba ay naglalagay sa tatlong pamilyang ito na magkatabi sa apat na pamantayan na kadalasang sinusuri ng mga mamimili.
Mapaglarawang kamag-anak na pagpoposisyon ng mga pamilya ng makina sa apat na pamantayang priyoridad ng mamimili (hindi sinusukat na data ng lab).
Sa pagbabasa ng chart mula sa labas papasok, ang malaking-taper na pamilya ay umaabot sa pinakamalayo sa kahabaan ng taper capability axis, na sumasalamin sa kanyang purpose-built guide-head articulation, habang ang surface finish at precision score nito ay nananatiling maihahambing sa medium-speed na pamilya dahil parehong gumagamit ng magkatulad na multi-pass finishing logic. Ang high-speed na pamilya ay umaabot sa pinakamalayo sa kahabaan ng cutting speed axis ngunit mas malapit sa gitna sa taper na kakayahan, na naaayon sa disenyo nito na nakatuon sa direkta, mabilis na mga two-dimensional na profile sa halip na angled geometry. Wala sa tatlong pamilya ang nangingibabaw sa bawat axis nang sabay-sabay, na kung bakit ang mga tindahan ay pumipili sa pagitan ng mga ito batay sa bahaging pinaghalong aktwal nilang pinapatakbo sa halip na ipagpalagay na ang isang klase ng makina ay higit na mataas sa pangkalahatan. Ang isang shop cutting na kadalasang nagtatak sa mga die insert na may mga patayong pader ay karaniwang nakakakuha ng mas praktikal na halaga mula sa balanse ng bilis at pagtatapos ng isang katamtamang bilis o mataas na bilis na configuration. Ang isang tindahan na regular na gumagawa ng extrusion dies o angled aerospace channels ay higit na nakikinabang mula sa taper axis strength ng isang large-taper configuration, kahit na iyon ay may ibang operating ritmo sa mga straight-wall na trabaho. Ang kalidad ng surface finish sa lahat ng tatlong pamilya ay lubos na naiimpluwensyahan ng wire diameter, bilang ng mga finishing pass, at kondisyon ng dielectric fluid, hindi ang pamilya ng makina lamang. Ang katumpakan ay nakadepende rin sa kalidad ng servo control, thermal stability ng machine bed, at kung gaano kahusay na pinapanatili ang worktable sa paglipas ng panahon. Dahil sa mga nakikipag-ugnayang variable na ito, dapat basahin ang paghahambing ng radar bilang panimulang punto para sa pagpapaliit ng kategorya ng makina, hindi bilang kapalit para sa pagsusuri sa mga partikular na drawing ng bahagi at tolerance callout ng nilalayong paghahalo ng trabaho. Ang mga tindahan na nagpoproseso ng tunay na pinaghalong workload kung minsan ay nakikita na ang pag-standardize sa isang large-taper na platform, at simpleng pagpapatakbo nito sa straight-wall mode para sa mga hindi tapered na trabaho, ay binabawasan ang kabuuang bilang ng mga uri ng makina na kailangan nilang i-maintain at i-program.
Paghahambing ng Tampok sa Antas ng Serye
Pangkalahatang paghahambing ng feature sa mga karaniwang wire EDM eroder series na kategorya.
Kategorya
Paghawak ng Kawad
Karaniwang Pokus
Kakayahang Taper
Katamtamang Bilis Wire EDM
Molibdenum wire, ginamit muli sa mga pass
Tapusin ang kalidad at repeatability
Pamantayan
Mataas na Bilis Wire EDM
Tuloy-tuloy na single-direction feed
Throughput sa mga 2D na profile
Pamantayan
Malaking-Taper Wire EDM
Patuloy na feed, articulated na mga gabay
Angled at draft-wall geometry
Extended
Higit pa sa taper angle, ang mga tindahan na naghahambing ng malalaking-taper wire eroder sa mga karaniwang configuration ay kadalasang tinitingnan kung gaano kalawak ang taper range sa isang partikular na kapal ng workpiece, dahil ang kakayahan sa pangkalahatan ay lumiliit habang ang materyal ay nagiging mas makapal. Ang pahalang na bar chart sa ibaba ay naglalarawan ng kaugnay na pagpoposisyon na ito sa isang konseptwal na antas, na nagpapakita kung paano karaniwang lumalawak ang kakayahan ng taper range sa paglipat mula sa mga katamtamang bilis na configuration patungo sa nakalaang mga malalaking-taper na platform. Ito ay ipinakita bilang isang pangkalahatang pattern ng sanggunian sa industriya sa halip na isang detalye para sa anumang solong modelo ng makina. Dapat palaging kumpirmahin ng mga mamimili ang eksaktong hanay ng taper at mga limitasyon sa kapal laban sa na-publish na sheet ng detalye ng partikular na makina bago magtapos ng desisyon sa pagbili. Gayunpaman, ang relatibong pagkakasunud-sunod na ipinapakita dito ay nagpapakita ng pare-parehong pattern sa wire EDM eroder market.
Konseptwal na paghahambing ng relatibong taper range na kakayahan sa mga wire EDM eroder na kategorya (nagpapakita, hindi isang detalye ng produkto).
Key takeaway: Ang mga malalaking-taper wire na EDM eroder ay nagpapalawak ng magagamit na hanay ng taper sa pinakamalayo, ngunit ang tamang pagpipilian ay nakasalalay pa rin sa aktwal na bahagi ng paghahalo ng isang tindahan.
Direksyon sa Industriya: Automation Adoption sa Wire EDM Operations
Kasabay ng pagpili ng kategorya ng makina, ang mga tindahan ay lalong tumitimbang kung gaano kalaki ang automation na sinusuportahan ng wire EDM eroder platform, dahil direktang nakakaapekto sa pangkalahatang throughput ng shop ang hindi binabantayang oras ng pagtakbo. Ang pag-automate sa mga modernong wire cut EDM machine ay maaaring magsama ng awtomatikong wire threading pagkatapos ng pahinga, programmable multi-pass finishing routines, at remote na pagsubaybay sa trabaho. Binabawasan ng mga feature na ito ang dami ng interbensyon ng operator na kailangan sa panahon ng shift at pinapayagan ang isang technician na pangasiwaan ang maraming makina na tumatakbo nang sabay-sabay. Ang line chart sa ibaba ay nag-sketch ng isang pangkalahatan, naglalarawang pattern kung paano nag-trend ang pag-adopt ng feature na nauugnay sa automation sa sektor ng wire EDM equipment sa halos nakalipas na dekada. Ito ay ipinakita bilang isang konseptong kalakaran sa halip na isang partikular na nasusukat na istatistika mula sa alinmang pinagmulan.
Konseptwal, naglalarawang trend ng pag-aampon ng feature na nauugnay sa automation sa mga wire EDM eroder platform sa paglipas ng panahon.
Ang paitaas na slope na ipinapakita dito ay sumasalamin sa isang pangkalahatang direksyon sa halip na isang tumpak na figure sa industriya, ngunit ito ay nakaayon sa isang pattern na inilarawan ng maraming tool room manager nang anecdotally: ang mga feature ng automation na dating opsyonal na pag-upgrade ay karaniwang kasama na ngayon sa mga mid-range at mas mataas na wire na EDM eroder configuration. Ang awtomatikong wire threading, sa partikular, ay lumipat mula sa isang premium na feature patungo sa isang halos karaniwang inaasahan, dahil direkta nitong binabawasan ang downtime pagkatapos maputol ang wire sa mahaba at hindi nag-aalaga na mga cutting cycle. Ang mga naka-program na multi-pass na mga gawain sa pagtatapos ay naging mas naa-access din, na nagpapahintulot sa mga operator na tukuyin ang mga magaspang at tapusin ang mga pass nang isang beses at muling gamitin ang lohika na iyon sa mga katulad na bahagi ng pamilya nang hindi nagre-reprogram sa bawat oras. Lumago ang kakayahan sa malayuang pagsubaybay kasabay ng mas malawak na mga uso sa koneksyon sa pabrika, na nagpapahintulot sa mga superbisor na suriin ang katayuan ng pagputol nang hindi lumalakad sa sahig ng tindahan. Wala sa mga ito ang nag-aalis ng pangangailangan para sa mga bihasang operator, dahil nangangailangan pa rin ng hands-on na kadalubhasaan ang programming complex na tapered geometry at pag-diagnose ng discharge instability. Ang binago ng automation ay kung gaano karaming nakagawian, paulit-ulit na atensyon ang kailangan ng isang makina sa panahon ng normal na pagtakbo ng produksyon, na nagpapalaya sa mga operator na mamahala ng ilang makina o sa halip ay humawak ng mga gawain sa programming na mas mataas ang halaga. Ang mga tindahan na nagsusuri ng isang bagong wire cut na pagbili ng EDM machine ay lalong nagtatanong tungkol sa mga feature ng automation na ito partikular, kasama ang mas tradisyonal na mga tanong tungkol sa taper range at surface finish grade. Para sa kapasidad sa pagpaplano ng tindahan para sa susunod na ilang taon sa halip na sa susunod na trabaho lamang, ang kakayahan sa pag-automate ay sulit na timbangin nang kasingseryoso ng hilaw na bilis ng pagputol. Ito ay totoo lalo na para sa mga tindahan na pinapatay ang mga ilaw o pinalawig na hindi nag-aalaga na mga shift, kung saan ang isang wire break na hindi natutugunan nang maraming oras ay may mas malaking halaga kaysa sa parehong kaganapan sa panahon ng isang staffed shift. Sa huli, ang mga uso sa pag-aampon ng automation ay nagpapatibay sa isang mas malawak na punto na ginawa na sa mga seksyon ng paghahambing sa itaas: ang pagpili ng makina ay dapat magpakita kung paano aktwal na gagamitin ang kagamitan araw-araw, hindi lamang ang mga detalye ng headline nito.
Key takeaway: Ang mga feature ng automation gaya ng awtomatikong wire threading ay lumipat mula sa mga opsyonal na extra tungo sa isang praktikal na inaasahan sa mga modernong wire EDM eroder platform.
Pagtutugma ng Wire EDM Machine Selection sa Iyong Application
Ang pagpili ng tamang wire EDM machine ay nakasalalay sa higit sa bilis ng pagputol o presyo ng pagbili lamang. Ang pagsasaayos na pinakaangkop ay dapat tumugma sa materyal ng workpiece, kinakailangang katumpakan ng dimensyon, geometry ng bahagi, inaasahang dami ng produksyon, at mga layunin sa pagmamanupaktura ng isang tindahan. Iba't ibang industriya, at kadalasang magkakaibang trabaho sa loob ng iisang tindahan, ang humihiling ng iba't ibang wire EDM configuration, kaya naman sulit na balikan kung paano nagmamapa pabalik ang isang partikular na application sa mga pamilya ng machine na inihambing na sa itaas bago magtapos ng desisyon sa pagbili.
Para sa Precision Mould Manufacturing: Pumili ng Medium-Speed Wire EDM
Para sa mga tagagawa ng amag na gumagawa ng precision insert, suntok, dies, at iba pang kumplikadong mga bahagi ng tooling, ang medium-speed wire EDM machine ay karaniwang ang gustong panimulang punto. Gumagamit ang mga medium-speed wire EDM machine ng maramihang cutting pass upang balansehin ang kahusayan sa machining na may malakas na surface finish at dimensional na katumpakan, na eksakto ang balanse ng precision mold work demands. Ang diskarte na ito ay nababagay sa mga tindahan kung saan inaasahan ng mga customer ang matatag na katumpakan, pinababang trabaho sa downstream na buli, at pare-parehong kalidad ng machining mula sa isang produksyon hanggang sa susunod.
Kasama sa mga karaniwang application ang:
Katumpakan molds
Namatay ang Stamping
Mga bahagi ng plastic injection mold
Mataas na tolerance na mga bahagi ng makina
Carbide at hardened steel machining
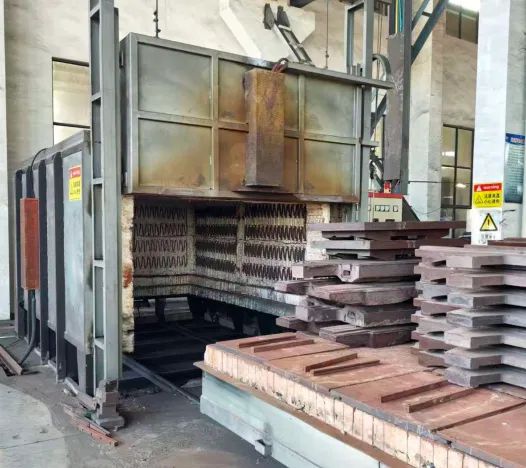
Pinatigas na tool steel plates itinanghal pagkatapos ng heat treatment, ang uri ng materyal na medium-speed wire EDM ay regular na ginagamit upang tapusin upang isara ang pagpapaubaya.
POOSN PSC Series Ang mga medium-speed wire EDM machine ay idinisenyo para sa mga tindahan na nangangailangan ng mas mataas na kalidad ng machining at stable, repeatable performance sa mga precision manufacturing environment, na nagpapalawak sa medium-speed lineup na nakabalangkas na sa series na paghahambing kanina sa artikulong ito.
Ang surface finish sa isang medium-speed wire EDM machine ay hindi naayos ng makina lamang; ito ay nahuhubog sa kalakhan ng kung gaano karaming mga finishing pass ang na-program pagkatapos ng paunang rough cut. Ang bawat karagdagang pass ay nag-aalis ng mas manipis na layer ng materyal sa mas mababang discharge energy, na unti-unting nagpapakinis sa kerf wall at humihigpit sa matamo na tolerance. Ang multi-pass na logic na ito ay mahalaga kung bakit ang mga medium-speed na platform ay pinapaboran para sa precision mold at die work sa single-pass high-speed cutting. Ang column chart sa ibaba ay naglalarawan, sa isang konseptong antas, kung paano karaniwang bumababa ang pagkamagaspang sa ibabaw habang ang mga karagdagang finishing pass ay idinaragdag sa isang multi-pass wire EDM setup. Ito ay ipinakita bilang isang mapaglarawang pattern na sumasalamin sa pangkalahatang multi-pass na pag-uugali ng EDM sa halip na isang garantisadong resulta para sa anumang partikular na makina, materyal, o diameter ng wire.
Conceptual surface roughness trend sa magkakasunod na pass sa isang multi-pass wire EDM setup (pangkalahatang reference range, hindi isang fixed specification).
Ang pagbabasa ng chart mula kaliwa hanggang kanan, ang unang bar ay kumakatawan sa rough cut pass, na inuuna ang bilis ng pag-alis ng materyal kaysa sa kalidad ng ibabaw at karaniwang nag-iiwan ng medyo magaspang na pader ng kerf. Ang pangalawang bar ay sumasalamin sa isang unang finishing pass, kung saan nababawasan ang discharge energy at pinuputol ng wire ang isang manipis na layer ng balat upang itama ang dimensional na error na naiwan ng magaspang na hiwa. Ang ikatlo at ikaapat na bar ay kumakatawan sa mga karagdagang finishing o skim pass, ang bawat isa ay nag-aalis ng unti-unting mas kaunting materyal sa unti-unting mas banayad na mga setting ng discharge, kaya naman ang pagkamagaspang sa ibabaw ay patuloy na bumababa ngunit may mas maliliit na pagpapabuti sa bawat hakbang. Ang pattern na ito ay eksakto kung bakit ang mga precision mold at die shop ay nahilig sa mga medium-speed wire EDM configuration na sumusuporta sa wire reuse sa ilang pass, sa halip na isang single-pass na high-speed na setup na mas angkop sa mga magaspang na two-dimensional na profile. Ang trade-off ay cycle time: ang bawat karagdagang finishing pass ay nagdaragdag ng mga minuto sa pagma-machining, kaya ang mga tindahan ay karaniwang humihinto sa pagdaragdag ng mga pass kapag ang isang bahagi ay umabot sa tolerance at natapos na ang grado na kailangan ng pagguhit, sa halip na palaging patakbuhin ang maximum na bilang ng mga pass na magagamit. Ang diameter ng kawad, kondisyon ng dielectric fluid, at materyal ng workpiece ay nakakaimpluwensya nang eksakto kung saan dumarating ang bawat bar, kaya ang mga value na ipinapakita dito ay dapat basahin bilang isang pangkalahatang hanay ng sanggunian sa halip na isang nakapirming detalye para sa anumang partikular na makina. Ang mas makapal o mas mahirap na workpiece na materyal sa pangkalahatan ay nangangailangan ng higit pang mga pass upang maabot ang parehong grado ng pagtatapos kumpara sa isang mas manipis o mas malambot na seksyon. Ang mga tindahan na gumagawa ng mga bahagi ng plastic injection mold na may mahigpit na parting-line tolerance, halimbawa, ay kadalasang nagprograma ng tatlo o higit pang mga finishing pass partikular na dahil ang downstream polishing time ay mahal at ang mas magandang as-cut finish ay nakakabawas sa manual labor na iyon. Ang carbide at hardened tool steel machining ay sumusunod sa isang katulad na lohika, dahil ang mga mas mahirap na materyales na ito ay maaaring maging mas sensitibo sa paglabas ng enerhiya at makinabang mula sa isang mas banayad, mas unti-unting pagkakasunud-sunod ng pagtatapos. Ang mga mekanikal na bahagi na may mataas na tolerance na nakalaan para sa mga assemblies na may mahigpit na pagkakaakma ay malamang na bigyang-katwiran ang dagdag na bilang ng pass, dahil ang dimensional consistency doon ay direktang nakakaapekto sa downstream na ani ng assembly. Sa huli, ang bilang ng mga pass na naka-program sa isang medium-speed wire EDM machine ay isang praktikal na lever operator na nag-aayos ng trabaho ayon sa trabaho, na binabalanse ang finish grade na kailangan ng isang bahagi laban sa cycle time na pinapayagan ng isang production schedule.
Key takeaway: Ang precision mold work ay karaniwang tumuturo patungo sa isang medium-speed wire EDM machine, at ang multi-pass programming, hindi ang makina lamang, ang siyang naghahatid ng mahigpit na tolerance at finish grade na hinihingi ng trabahong ito.
Gabay sa Pagpapanatili para sa Pangmatagalang Pagkakaaasahan ng Machine
Ang pare-parehong pagpapanatili ay nagbibigay-daan sa isang wire EDM eroder na panatilihin ang katumpakan ng pagpoposisyon nito sa paglipas ng mga taon ng produksyon kaysa sa mga unang buwan lamang nito sa shop. Ang kundisyon ng dielectric fluid ay nararapat na partikular na atensyon, dahil ang kontaminado o naubos na fluid ay direktang nakakaapekto sa discharge stability, surface finish quality, at wire consumption rate. Ang mga wire guide at contact point ay unti-unting nauubos mula sa patuloy na paglalakbay ng wire, kaya ang pana-panahong pag-inspeksyon ay nakakakuha ng mga kapalit na pangangailangan bago ang mga ito ay lumitaw bilang hindi pare-pareho ang kalidad ng pagputol o hindi inaasahang pagkaputol ng wire. Ang mga worktable rail at ball screw ay nangangailangan din ng regular na paglilinis at pagpapadulas, dahil ang naipon na mga labi sa mga lugar na ito ay isang pangkaraniwan, maiiwasang sanhi ng unti-unting pag-anod ng katumpakan.
Ang chart sa ibaba ay naghahati-hati kung saan ang karaniwang oras ng pagpapanatili ay karaniwang ginugugol sa isang wire cut na EDM machine, batay sa pangkalahatang kasanayan sa tindahan sa halip na isang partikular na naka-time na pag-aaral, kaya ang mga tindahan ay maaaring magplano ng mga iskedyul ng pagpapanatili sa paligid ng mga lugar na kadalasang nangangailangan ng pansin.
Pangkalahatang paglalaan ng nakagawiang oras ng pagpapanatili sa mga karaniwang kategorya ng gawain (nagpapakitang pattern ng pagsasanay sa tindahan).
Alamat para sa tsart ng paglalaan ng oras ng pagpapanatili sa itaas.
Gawain sa Pagpapanatili
Karaniwang Bahagi ng Oras ng Pagpapanatili
Dielectric fluid at filter servicing
30%
Gabay sa kawad at inspeksyon ng tensyon
25%
Pagsusuri ng electrical contact at wire feed
20%
Paglilinis ng kama at riles
15%
Mga pagsusuri sa software at pagkakalibrate
10%
Patuloy na inaangkin ng dielectric fluid at filter servicing ang pinakamalaking bahagi ng regular na pansin sa pagpapanatili, na nagpapakita kung paano direktang nakakaapekto ang kalinisan ng fluid sa bawat paghiwa na ginagawa ng makina. Kapag napabayaan ang pagsasala, ang mga eroded na particle ay muling umiikot sa tangke at maaaring magdulot ng hindi pare-parehong pag-uugali sa paglabas, na makikita bilang hindi pantay na pagtatapos sa ibabaw o hindi maipaliwanag na wire na naputol sa kalagitnaan ng trabaho. Ang wire guide at tension inspection ay pumapangalawa dahil ang mga bahaging ito ay nakakaranas ng tuluy-tuloy na mekanikal na pagkasira mula sa wire travel at direktang nakakaimpluwensya sa katumpakan ng pagpoposisyon sa kahabaan ng cut path. Mahalaga ang pag-inspeksyon sa elektrikal na contact at wire feed dahil ang mga nasira na contact ay nagpapakilala ng pagkakaiba-iba ng resistensya na maaaring maka-destabilize sa timing ng pag-discharge, lalo na sa mas matagal na pagtakbo. Ang paglilinis ng kama at riles, habang mas maliit sa karaniwang bahagi ng oras, ay may napakalaking pangmatagalang epekto sa katumpakan ng makina, dahil ang mga naipon na debris sa mga lugar na ito ay malamang na magdulot ng mabagal, mahirap ma-diagnose na pag-anod ng pagpoposisyon sa halip na isang halatang pagkakamali. Ang mga pagsusuri sa software at pag-calibrate ay binibigyang-bukod ang listahan at kadalasang pinakamabilis sa limang kategorya, ngunit ang paglaktaw sa mga ito para sa mga pinalawig na panahon ay maaaring magbigay-daan sa maliliit na offset na error na madagdagan sa maraming trabaho. Ang mga tindahan na gumagawa ng kalendaryo sa pagpapanatili sa paligid ng pangkalahatang alokasyong ito ay may posibilidad na mahuli ang mga umuusbong na isyu bago sila makagambala sa produksyon, sa halip na mag-react lamang pagkatapos ng wire break o ang isang tinanggihang bahagi ay nagpapakita ng problema. Kapansin-pansin na ang aktwal na oras na ginugugol sa bawat kategorya ay mag-iiba ayon sa kapaligiran ng tindahan, kalidad ng tubig, tindi ng workload, at ilang oras bawat linggo na tumatakbo ang makina. Ang isang tindahan na nagpapatakbo ng halos tuloy-tuloy na multi-shift na produksyon ay karaniwang kailangang mag-serve ng dielectric fluid at mag-filter nang mas madalas kaysa sa pangkalahatang pattern na ipinapakita dito. Ang pagpapares ng nakadokumentong log ng pagpapanatili sa mga inirerekomendang agwat ng serbisyo ng tagagawa ay nagbibigay ng pinaka-maaasahang batayan para sa pag-iskedyul, sa halip na umasa sa isang nakapirming petsa ng kalendaryo lamang. Ang pagsusuri sa katumpakan ng pagpoposisyon sa pag-commissioning, at pana-panahon pagkatapos noon, ay nananatiling isa sa mga direktang paraan upang kumpirmahin na ang naipong pagkasuot ay hindi nagsimulang makaapekto sa kalidad ng bahagi.
Key takeaway: Ang pamamahala ng dielectric fluid at inspeksyon ng wire guide ay magkakasamang nagbibigay ng higit sa kalahati ng nakagawiang pansin sa pagpapanatili ng wire EDM eroder, at ang pagpapabaya sa alinman ay isang karaniwang pinagmumulan ng maiiwasang downtime.
Pagpili ng Maaasahang Wire EDM Eroder Manufacturer
Kapag sinusuri ang isang tagagawa o supplier ng wire EDM eroder, ang mga tindahan ay karaniwang tumitingin sa kabila ng spec sheet kung paano ini-engineer, nasubok, at sinusuportahan ang makina pagkatapos ng pagbili. Ang pagkakapare-pareho sa proseso ng pagmamanupaktura ay mahalaga dito, dahil ang dalawang makina na binuo sa parehong nominal na detalye ay maaaring kumilos nang magkaiba sa field kung ang katumpakan ng pagpoposisyon ay hindi mabe-verify sa bawat unit bago ito ipadala. Ang isang manufacturer na may in-house na pananaliksik, pagpapaunlad, at kakayahan sa produksyon ay kadalasang mas mahusay na nakaposisyon upang pinuhin ang wire feed control, guide-head articulation, at kontrolin ang software sa magkakasunod na henerasyon ng produkto, sa halip na ganap na umasa sa mga third-party na subsystem.
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd ay isang halimbawa ng isang tagagawa na binuo sa paligid ng ganitong uri ng nakatutok na espesyalisasyon, na may mga taon ng karanasan na partikular na nakatuon sa electrical discharge machining at espesyal na kagamitan sa pagpoproseso. Ang hanay ng produkto ng kumpanya ay sumasaklaw sa mga kategoryang tinalakay sa buong artikulong ito: ang PS-C at DK77-BC series ay sumasaklaw sa medium-speed wire-cutting na mga pangangailangan ng EDM, ang DK77-A at DK77-B series ay tumutugon sa mga high-speed wire-cutting application, at ang DK77-D series ay binuo para sa large-taper wire-cutting work. Ang bawat machine tool na ginawa ng kumpanya ay sumasailalim sa pagsusuri sa katumpakan ng pagpoposisyon bago umalis sa pabrika, na sumasalamin sa mas malawak na punto ng industriya na ginawa sa mas maagang bahagi ng artikulong ito tungkol sa kung bakit mahalaga ang pag-verify ng katumpakan para sa pangmatagalang pagiging maaasahan. Ang mga produkto ng kumpanya ay ipinamahagi sa buong bansa, na may mga piling modelo na umaabot sa mga customer sa buong Southeast Asia, West Asia, Europe, at Americas, na nagbibigay ng karanasan sa pagsuporta sa wire EDM eroders sa iba't ibang operating environment at part application.
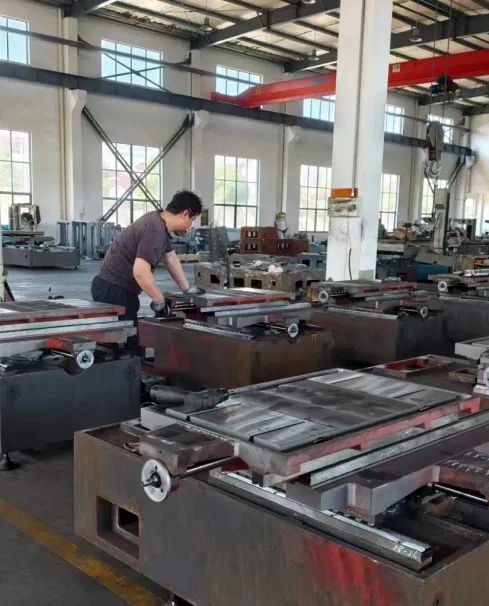
Ang mga kama ng makina ay inilalagay at sinusuri sa sahig ng produksyon bago ang huling pagpupulong at pagsubok sa katumpakan.
Para sa mga tindahan na naghahambing ng mga supplier, ang ganitong uri ng nakatutok na hanay ng produkto, na sumasaklaw sa mga kategorya ng medium-speed, high-speed, at large-taper sa ilalim ng isang tagagawa, ay maaaring gawing simple ang pag-sourcing para sa mga tindahan na umaasang mag-evolve ang kanilang bahagi sa paglipas ng panahon. Ang isang wire EDM eroder manufacturer na gumaganap din bilang wholesaler o supplier sa mga distributor ay nakikinabang mula sa feedback sa mas malawak na base ng mga naka-install na machine, na maaaring magbigay-alam sa patuloy na pagpipino ng produkto. Ang mga tindahan na nagsusuri sa alinmang supplier ng wire EDM equipment ay dapat na partikular na magtanong tungkol sa mga pamamaraan ng pagsubok sa katumpakan ng pagpoposisyon, dahil ang nag-iisang hakbang sa pagkontrol sa kalidad na ito ay may napakalaking impluwensya sa kung gaano tuloy-tuloy na gagana ang isang makina kapag naabot na nito ang palapag ng tindahan.
Paano Pumili ng Tamang Wire EDM Machine para sa Iyong Aplikasyon Ang pagpili ng tamang Wire EDM machine ay nakasalalay sa higit pa sa bilis ng pagputol o presyo ng makina. Ang perpektong pagsasaayos ay dapat tumugma sa materyal ng workpiece, kinakailangang katumpakan, geometry ng bahagi, dami ng produksyon, at pangmatagalang layunin sa pagmamanupaktura. Ang iba't ibang industriya at application ay nangangailangan ng iba't ibang solusyon sa Wire EDM, kaya naman mahalaga ang pag-unawa sa mga pagkakaiba sa pagitan ng serye ng makina bago gumawa ng desisyon sa pagbili. Para sa Precision Mould Manufacturing: Pumili ng Medium-Speed Wire EDM Para sa mga tagagawa ng molde na gumagawa ng mga precision insert, suntok, dies, at kumplikadong mga bahagi ng tooling, ang medium-speed na Wire EDM machine ay karaniwang ang gustong pagpipilian. Gumagamit ang mga medium-speed na Wire EDM machine ng maraming cutting pass upang balansehin ang kahusayan sa machining na may mahusay na surface finish at dimensional na katumpakan. Angkop ang mga ito para sa mga application kung saan ang mga customer ay nangangailangan ng matatag na katumpakan, pinababang polishing work, at pare-parehong kalidad ng machining. Kasama sa mga karaniwang application ang: · Precision molds · Stamping dies · Mga bahagi ng plastic injection mold · High-tolerance na mekanikal na bahagi · Carbide at hardened steel machining POOSN PSC Series medium-speed Wire EDM machine ay idinisenyo para sa mga customer na nangangailangan ng mas mataas na kalidad ng machining at stable na performance sa precision manufacturing environment.
Mga Madalas Itanong
Q1: Ano ang pagkakaiba sa pagitan ng medium-speed at high-speed wire EDM eroder?
Ang isang medium-speed wire cut EDM machine ay muling gumagamit ng wire sa maraming pass, na sumusuporta sa mas pinong pagtatapos sa bahagi. Ang isang high-speed wire EDM machine ay nagpapakain ng wire sa iisang tuloy-tuloy na direksyon, na pinapaboran ang mas mabilis na throughput sa mga direktang two-dimensional na profile kaysa sa paulit-ulit na mga finishing pass.
Q2: Kailan talaga kailangan ng isang tindahan ng malaking-taper wire na EDM eroder?
Ang isang malaking-taper wire EDM eroder ay nagiging kinakailangan kapag ang mga bahaging drawing ay nangangailangan ng mga angled o draft na sidewall, gaya ng extrusion dies o ilang partikular na bahagi ng aerospace flow-path. Ang mga tindahan na nagpuputol lamang ng mga vertical-wall na bahagi sa pangkalahatan ay hindi nangangailangan ng pinahabang taper range na ibinibigay ng kategoryang ito.
Q3: Anong papel ang ginagampanan ng dielectric fluid sa wire erosion machining?
Ang dielectric fluid ay nagpapalamig sa cutting zone, nag-flush ng mga eroded particle, at tumutulong na patatagin ang bawat electrical discharge sa kahabaan ng cut path. Ang mahinang kondisyon ng likido ay isa sa mga pinakakaraniwang sanhi ng hindi pare-parehong pagtatapos sa ibabaw at hindi inaasahang pagkaputol ng wire sa isang wire EDM eroder.
T4: Gaano kadalas dapat suriin ang mga wire guide sa isang wire cut EDM machine?
Dapat suriin ang mga wire guide sa isang nakagawiang iskedyul na nakahanay sa intensity ng paggamit ng makina, dahil unti-unting sinusuot ng tuluy-tuloy na wire travel ang mga contact point na ito. Ang mga tindahan na nagpapatakbo ng halos tuluy-tuloy na produksyon sa pangkalahatan ay nangangailangan ng mas madalas na inspeksyon kaysa sa mga tindahan na nagpapatakbo ng makina nang paminsan-minsan.