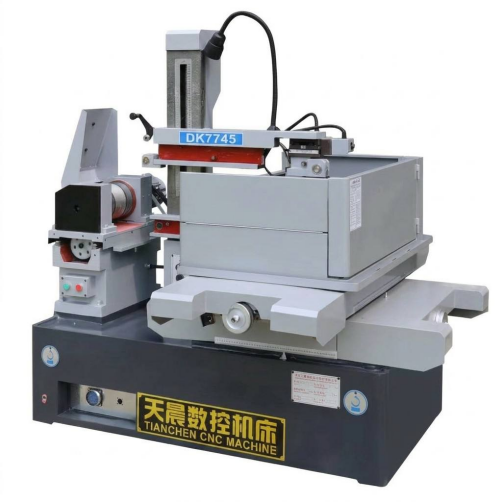
Para sa mga workshop na nagsusuri ng precision cutting equipment, ang maikling sagot ay ito: a wire EDM Gumagamit ang makina ng tuluy-tuloy na pinapakain na metal wire bilang isang electrode upang masira ang conductive na materyal sa pamamagitan ng kinokontrol na mga discharge ng kuryente, na nagpapahintulot sa mga kumplikadong profile, mahigpit na tolerance, at matitigas na materyales na maputol nang walang direktang mekanikal na kontak. Nagsasaliksik ang mga mamimili edm wire Karaniwang pinipili ang pagpoproseso sa pagitan ng tatlong malawak na kategorya ng makina: medium-speed wire EDM, high-speed (reciprocating) wire EDM, at large-taper wire EDM, bawat isa ay angkop sa iba't ibang kumbinasyon ng kapal, taper angle, at surface finish na kinakailangan. An edm machine wire sistema ay karaniwang pinili batay sa bahagi geometry, ang materyal na pinutol, at ang bilang ng mga pass na kailangan upang maabot ang isang target na tapusin, sa halip na sa isang solong pangkalahatang detalye.
Ang artikulong ito ay nagtuturo sa mga karaniwang uri ng wire EDM machine, kung paano nakaayos ang mga ito sa loob, kung saan ang bawat uri ay may posibilidad na pinakamahusay na magkasya, kung paano inihahambing ang kanilang relatibong pagganap sa ilang pamantayan, at kung ano ang karaniwang kinabibilangan ng patuloy na pagpapanatili. Ang praktikal na gabay sa pagpili ay kasama sa kabuuan, kasama ang isang talahanayan ng paghahambing at ilang visualization ng data na nagbubuod sa kaugnay na pagpoposisyon ng bawat kategorya ng makina.
Ang Wire EDM machining ay isang non-contact na proseso na umaasa sa spark erosion sa halip na cutting force
Ang mga medium-speed wire EDM machine ay malawakang ginagamit para sa pangkalahatang tool at die work
Ang high-speed (reciprocating) wire EDM machine ay karaniwan kung saan mahalaga ang wire reuse at cost efficiency
Ang mga malalaking-taper wire na EDM machine ay tumutugon sa mga bahagi na nangangailangan ng makabuluhang anggulong pagputol
Ang pagpili sa mga kategorya ng wire EDM machine ay hindi gaanong nakadepende sa brand at higit pa sa pagtutugma ng kakayahan ng makina kapal ng workpiece, kinakailangang taper angle, at finish tolerance para sa mga bahaging aktwal na ginagawa.
Mga Karaniwang Uri ng Wire EDM Machine at Ang mga Katangian Nito
Mga Medium-Speed Wire EDM Machine
Ang mga medium-speed wire EDM machine, kung minsan ay inilalarawan bilang pinahusay na reciprocating traveling-wire machine, pinapatakbo ang wire pabalik-balik sa workpiece habang naglalapat ng maraming trim pass upang unti-unting pinuhin ang cut surface. Ang kategoryang ito ay kadalasang ang default na panimulang punto para sa mga tool at die shop dahil binabalanse nito ang bilis ng pagputol, surface finish, at ang gastos ng kagamitan na makatuwirang mahusay sa isang malawak na hanay ng mga geometry ng bahagi. Ang wire ay karaniwang batay sa molibdenum at ginagamit muli sa maraming pass, na kadalasang tinitingnan ng mga tindahan bilang isang praktikal na paraan upang pamahalaan edm wire pagkonsumo nang hindi sinasakripisyo ang kalidad ng pagtatapos sa huling trim cut.
High-Speed (Reciprocating) Wire EDM Machine
Ang mga high-speed wire EDM machine ay nagbabahagi ng reciprocating wire-feed na prinsipyo ngunit sa pangkalahatan ay naka-configure para sa mas mabilis na rough-cutting throughput, kadalasan sa kapinsalaan ng surface finish kumpara sa isang heavily trimmed medium-speed setup. Ang mga makinang ito ay may posibilidad na umangkop sa mga kapaligiran ng produksyon kung saan ang oras ng pag-ikot ay higit na mahalaga kaysa sa pagkamit ng pinakamahusay na posibleng ibabaw, at kung saan ang mga kasunod na pagpapatakbo ng pagtatapos ay maaaring bahagi na ng daloy ng trabaho. Dahil ang wire ay naglalakbay pabalik-balik, ang isang solong spool ay maaaring gamitin sa maraming bahagi, na madalas na binabanggit bilang isang praktikal na pagsasaalang-alang sa gastos para sa mataas na dami ng magaspang na pagputol.
Malaking Taper Wire EDM Machine
Ang mga large-taper wire EDM machine ay binuo gamit ang mga wire guide head at axis configuration na may kakayahang humawak ng mga makabuluhang anggulo sa pagitan ng upper at lower wire guides, na nagpapahintulot sa wire na i-cut ang mga matarik na draft angle sa isang workpiece sa isang solong pass. Ang kategoryang ito ay karaniwang pinipili para sa mga bahagi gaya ng mga bahagi ng stamping die, extrusion dies, o iba pang tooling kung saan ang isang binibigkas na taper o step profile ay isang functional na kinakailangan sa halip na isang kosmetiko. Dahil ang mekanikal na istraktura ay dapat na mapanatili ang katigasan kahit na ang wire ay gumagabay sa matinding mga anggulo, ang disenyo ng frame ng makina at ang katumpakan ng gabay ay mas mahalaga dito kaysa sa mga makina na ginawa pangunahin para sa pagputol ng tuwid na pader.
Pangkalahatang structural focus sa pamamagitan ng wire EDM machine category
Kategorya ng makina
Pangunahing pokus sa istruktura
Katamtamang bilis na wire EDM
Multi-pass trim accuracy at repeatable positioning
Mataas na bilis ng wire EDM
Ang pagiging maaasahan ng wire feed at rough-cutting throughput
Malaking-taper wire EDM
Katigasan ng gabay ng kawad sa mga saklaw ng matinding anggulo
Serye ng PS-C
Katamtamang bilis na wire EDM configuration for general tool and die applications
serye ng DK77-BC
Katamtamang bilis na wire EDM configuration with extended trim-pass control
DK77-A series
Mataas na bilis reciprocating wire EDM configuration
serye ng DK77-B
Mataas na bilis reciprocating wire EDM configuration, kahaliling layout ng frame
serye ng DK77-D
Malaking-taper wire EDM configuration for steep-angle cutting
Ang tatlong kategorya ay hindi mahigpit na hierarchical; bawat isa ay na-optimize para sa ibang kumbinasyon ng bilis, tapusin, at taper na kakayahan sa halip na ang isa ay hihigit lamang sa iba.
Paano Gumagana ang Wire EDM Machines: Mga Prinsipyo at Istraktura
Ang wire EDM machine ay nag-aalis ng materyal sa pamamagitan ng sunud-sunod na mga mabilis na paglabas ng kuryente sa pagitan ng wire electrode at ng workpiece, na parehong nakalubog o namumula gamit ang isang dielectric fluid, kadalasang deionized na tubig. Ang bawat discharge ay nagpapasingaw ng kaunting materyal, at ang dielectric fluid ay nag-flush ng mga nagreresultang mga labi habang pinapalamig din ang cut zone at tumutulong na kontrolin ang discharge gap. Dahil hindi kailanman pisikal na pumipindot ang wire sa workpiece, nananatiling napakababa ng cutting forces, na bahagi kung bakit karaniwang ginagamit ang wire EDM sa mga tumigas na tool steel at iba pang materyales na mahirap i-machine ayon sa kaugalian.
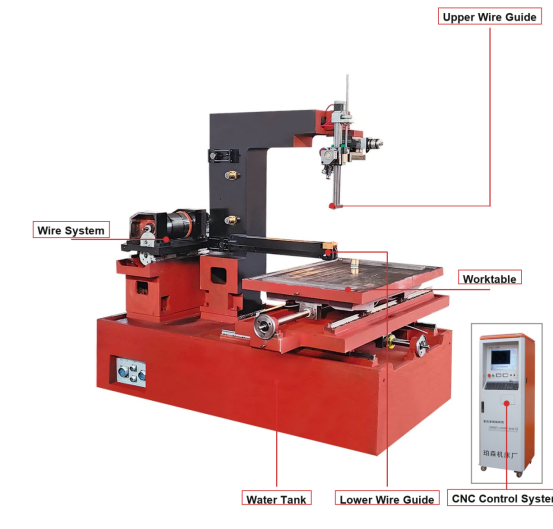
Ang pagpoposisyon ay pinangangasiwaan ng isang CNC control system na nagtutulak sa X-Y table (at, sa taper-capable na mga makina, ang U-V wire guide axes) ayon sa isang naka-program na profile ng bahagi, habang ang isang hiwalay na power supply unit ay namamahala sa mga parameter ng discharge gaya ng pulse frequency at current. Ang mekanikal na frame, wire transport system, at dielectric circulation system ay gumagana kasama ng control electronics, kaya ang higpit ng makina at katumpakan ng kontrol ay karaniwang itinuturing na magkasama sa halip na bilang magkahiwalay na mga alalahanin kapag sinusuri ang isang makina.
Mekanikal at istrukturang sistema
Machine bed at column casting
X-Y worktable at, kung saan naaangkop, U-V taper axes
Upper at lower wire guide heads
Wire spool, tensioning, at take-up system
Dielectric fluid tank at filtration circuit
Sistema ng kontrol at kapangyarihan
CNC controller at part-program interface
Servo drive system para sa pagpoposisyon ng axis
Pulse power supply para sa discharge generation
Gap sensing at adaptive control circuitry
Pag-detect ng pagkabasag ng kawad at mga interlock na pangkaligtasan
Dahil ang cutting force ay minimal, wire EDM machine rigidity ay higit sa lahat tungkol sa pagpapanatili ng katumpakan ng pagpoposisyon sa paglipas ng panahon sa halip na labanan ang mabibigat na mekanikal na pagkarga.
Relative Cutting Speed Positioning Sa Mga Kategorya ng Wire EDM
Bago ang paghahambing ng mga numero, nakakatulong na maunawaan kung ano talaga ang ibig sabihin ng "cutting speed" sa isang wire EDM na konteksto. Ang aktwal na rate ng pagputol ay lubos na nakasalalay sa uri ng materyal, kapal ng workpiece, diameter ng wire, at kung gaano karaming mga trim pass ang na-program, kaya ang anumang solong figure ay isang magaspang na gabay lamang sa halip na isang nakapirming rating. Ang chart sa ibaba ay nagpapakita ng isang pinasimple, naglalarawang index sa halip na mga eksaktong nasusukat na halaga, na nilayon upang ipakita kung paano ang tatlong kategorya ng makina ay karaniwang naghahambing sa isa't isa sa mga tipikal na rough-cutting scenario. Ang isang mas mataas na index ay sumasalamin sa isang kategorya ng makina na karaniwang nauugnay sa mas mabilis na first-pass na pag-alis ng materyal sa ilalim ng maihahambing na mga kondisyon. Ang mga numerong ito ay para sa pangkalahatang oryentasyon lamang at hindi dapat ituring bilang isang garantisadong detalye para sa anumang partikular na modelo ng makina.
Sa pagbabasa ng chart, ang mga medium-speed wire EDM machine ay karaniwang nauupo sa mas mataas na dulo ng illustrative scale na ito dahil ang multi-pass programming ay nagbibigay-daan sa kanila na pagsamahin ang isang makatwirang mabilis na rough cut na may mga karagdagang trim cut na bumabawi sa surface finish pagkatapos. Ang mga high-speed reciprocating machine ay nakaposisyon sa gitna, na nagpapakita ng kanilang karaniwang papel bilang mga workhorse machine para sa diretsong through-cutting kung saan ang matinding pagtatapos ay hindi ang pangunahing alalahanin. Ang mga malalaking-taper na makina ay nagpapakita ng medyo mas mababang index sa partikular na chart na ito, ngunit hindi iyon kahinaan kundi isang pagpapakita ng kanilang priyoridad sa disenyo: ang kanilang wire guide geometry at control system ay na-optimize para sa pagpapanatili ng katumpakan sa matatarik na mga anggulo kaysa sa pag-maximize ng straight-cut throughput. Sa pagsasagawa, ang isang tindahan na pangunahing pinuputol ang mga tapered die na bahagi ay hindi pipili ng isang makina batay sa index na ito lamang, dahil ang taper na kakayahan ang magiging salik sa pagpapasya kaysa sa hilaw na bilis. Kapansin-pansin din na sa loob ng alinmang kategorya, ang aktwal na throughput ay nag-iiba sa wire diameter, material conductivity, at kung gaano agresibo ang mga parameter ng pulso. Ang thinner wire sa pangkalahatan ay nagbibigay-daan sa mas pinong detalye ngunit maaaring mabawasan ang praktikal na cutting rate, habang ang mas makapal na wire ay maaaring mas mabilis na maputol ngunit nililimitahan ang pinakamaliit na matamo na panloob na radius ng sulok. Ang kapal ng workpiece ay may katulad na epekto: ang cutting rate para sa isang partikular na makina ay karaniwang bumababa habang tumataas ang kapal ng materyal, dahil ang dielectric fluid ay kailangang mag-flush ng mga debris mula sa mas mahabang discharge channel. Ang mga diskarte sa multi-pass ay lalong nagpapagulo sa anumang paghahambing sa isang numero, dahil maaaring sadyang pabagalin ng isang tindahan ang unang pass upang protektahan ang buhay ng wire at umasa sa mga trim pass para sa pagtatapos, na epektibong nakikipagkalakalan ng hilaw na bilis para sa pagkakapare-pareho. Para sa mga mamimiling naghahambing ng mga makina nang magkatabi, humiling ng sariling test-cut data ng vendor para sa partikular na materyal at kapal na nauugnay sa iyong mga piyesa sa halip na umasa sa mga pangkalahatang kategorya. Panghuli, tandaan na ang kundisyon ng makina, kalidad ng dielectric fluid, at pagkakapare-pareho ng wire feed ay nakakaimpluwensya sa real-world cutting rate gaya ng nagagawa ng pinagbabatayan na kategorya ng makina, kaya ang isang well-maintained na mid-tier na makina ay minsan ay maaaring higitan ang mahusay na pinapanatili na mas mataas na spec.
Mga Sitwasyon ng Aplikasyon at Pamantayan sa Pagpili ng Pangunahing Para sa Mga Wire EDM Machine
Ang mga wire EDM machine ay ginagamit sa lahat ng paggawa ng tool at die, paggawa ng amag, paggawa ng bahagi ng aerospace, pagmamanupaktura ng medikal na aparato, at iba't ibang mga application ng automotive tooling, sa pangkalahatan kung saan ang isang conductive na materyal ay nangangailangan ng isang tumpak na pagputol ng profile nang walang mekanikal na stress ng tradisyonal na machining. Ang pagpili ay karaniwang bumababa sa pagtutugma ng kakayahan ng makina sa mga partikular na kinakailangan sa bahagi sa halip na pagpili ng isang "pinakamahusay" na configuration para sa bawat trabaho.
Pinakamataas na kapal ng workpiece na kayang i-accommodate ng makina sa loob ng work envelope nito
Kinakailangan ang maximum na taper angle, na tumutukoy kung kinakailangan ang isang malaking-taper na configuration
Target na surface finish at kung ang maramihang trim pass ay bahagi ng nilalayong proseso
Uri ng materyal at kondaktibiti, dahil ang ilang mga materyales ay nangangailangan ng nababagay na mga parameter ng paglabas
Inaasahang dami ng produksyon at kung ang pagkonsumo ng wire o cycle ng oras ang mas malaking cost driver
Compatibility sa kasalukuyang wire diameter at dielectric fluid system na ginagamit na sa shop
Ang mga tool at die shop na regular na nagpuputol ng mga stamping punch at blanking dies ay kadalasang inuuna ang taper capability at positioning repeatability, dahil ang mga bahaging ito ay madalas na pinagsasama ang mga tuwid na dingding na may angled relief sections. Ang mga gumagawa ng molde cutting core at cavity insert ay may posibilidad na timbangin nang husto ang surface finish, dahil ang wire-cut surface ay maaaring ang huling finish o maaaring mangailangan lamang ng light polishing pagkatapos. Ang mga producer ng aerospace at medikal na bahagi ay madalas na gumagana sa mahihirap na haluang metal at masikip na dimensional tolerance, na nagbibigay-diin sa control system stability at repeatable trim-pass performance kaysa sa raw first-pass speed.
Ang pinaka-maaasahang paraan upang pumili ng wire EDM machine ay ang i-map ang iyong aktwal na kapal ng bahagi, taper, at mga kinakailangan sa pagtatapos laban sa nakasaad na work envelope at taper range ng isang tagagawa bago ihambing ang anumang iba pang feature.
Pagpapaganda ng Surface Finish Sa Mga Susunod na Pagputol ng Trim
Isa sa mga pinaka-praktikal na konsepto para sa sinumang nagsusuri ng wire EDM machine wire na proseso ay ang kaugnayan sa pagitan ng bilang ng mga cutting pass at ang resultang surface finish. Ang una, rough-cut pass ay karaniwang nag-aalis ng maramihang materyal ngunit nag-iiwan ng medyo magaspang na ibabaw, dahil ang discharge energy na ginagamit para sa mabilis na pag-alis ay may posibilidad na mag-iwan ng mas malalaking marka ng recast. Ang mga kasunod na trim pass ay gumagamit ng unti-unting pagbaba ng discharge energy at mas mahigpit na mga offset, na pinapadalisay ang ibabaw sa bawat pass. Ang mga tindahan ay karaniwang nagpaplano ng dalawa hanggang apat na kabuuang pass depende sa finish tolerance na tinatawag sa bahaging drawing. Inilalarawan ng chart sa ibaba ang pangkalahatang kaugnayang ito gamit ang pinasimple na relative roughness index sa halip na isang partikular na halaga ng Ra na nakatali sa alinmang makina o materyal.
Ang matarik na pagbaba sa pagitan ng pass one at pass two sa chart na ito ay sumasalamin sa pangkalahatang pattern sa wire EDM: ang pinakamalaking solong pagpapabuti sa surface finish ay kadalasang nagmumula sa pagdaragdag lamang ng isang trim pass pagkatapos ng unang rough cut. Ang bawat karagdagang pass pagkatapos noon ay may posibilidad na maghatid ng mas maliit na incremental improvement, kaya naman maraming tindahan ang humihinto sa tatlo o apat na pass kapag ang lumiliit na return ay lumampas sa idinagdag na cycle time. Ang kalakaran na ito ay malawakang tinatalakay sa literatura ng proseso ng EDM at sinasalamin ang pinagbabatayan na pisika ng pagbabawas ng enerhiya sa paglabas kaysa sa anumang partikular na setting ng gumagawa. Ang isang magaspang na first pass ay karaniwang gumagamit ng mas mataas na kasalukuyang at mas mahabang tagal ng pulso upang ma-maximize ang rate ng pag-alis ng materyal, na likas na lumilikha ng mas malalim na recast layer at mas magaspang na texture sa ibabaw. Ang mga trim pass ay nagpapababa ng kasalukuyang, nagpapaikli sa tagal ng pulso, at kadalasang binabawasan ang offset sa pagitan ng wire path at ng natapos na profile, na nagbibigay-daan sa ibabaw na unti-unting pino nang hindi binabago nang malaki ang kabuuang sukat ng bahagi. Para sa mga bahaging may masikip na callout sa pagtatapos, maaaring tukuyin ang apat o higit pang mga pass, habang ang mga bahaging inilaan para sa karagdagang paggiling o pagpapakintab ay maaaring mangailangan lamang ng isang magaspang na hiwa. Dapat ding tandaan na ang bilang ng pass ay nakikipag-ugnayan sa taper cutting: sa mga malalaking taper na makina, ang pagpapanatili ng pare-parehong pagtatapos sa isang matarik na anggulo ay maaaring mangailangan ng mga karagdagang pass kumpara sa isang straight-wall cut na may katulad na kapal. Ang diameter ng wire at pagkakapare-pareho ng tension ay nakakaapekto rin sa kung paano predictably ang isang makina ay nagtatagpo patungo sa isang target na tapusin sa maraming pass, dahil ang anumang pagkakaiba-iba sa posisyon ng wire sa pagitan ng mga pass ay maaaring mabawi ang nilalayong benepisyo sa pagtatapos. Ang mga tindahan na nag-log ng aktwal na nasusukat na mga halaga ng Ra bawat pass para sa sarili nilang mga makina at materyales ay makakakuha ng mas tumpak na larawan kaysa sa anumang pangkalahatang chart, dahil ang aktwal na pagtatapos ay nakasalalay sa dielectric na kalinisan, kondisyon ng wire, at materyal ng workpiece gaya ng sa bilang ng pass. Sa wakas, dapat tandaan ng mga mamimili na naghahambing ng wire EDM machine wire consumption na ang mas maraming trim pass ay karaniwang nangangahulugan ng mas maraming wire na ginagamit sa bawat bahagi, kaya ang mga kinakailangan sa pagtatapos at gastos ng wire ay dapat isaalang-alang nang magkasama sa panahon ng pagpaplano ng proseso.
Mga Karaniwang Sektor ng Industriya na Gumagamit ng Wire Cutting EDM Equipment
Ang pag-aampon ng Wire EDM ay makabuluhang nag-iiba ayon sa industriya, higit sa lahat ay nakabatay sa kung gaano kadalas ang isang partikular na sektor ay nangangailangan ng mga tumpak na profile na pinutol sa mga hard-to-machine na conductive na materyales. Ang tool at die work ay nananatiling isa sa mga pinakakaraniwang application, dahil ang mga suntok, dies, at kaugnay na tooling ay madalas na nangangailangan ng parehong hardened na materyales at mahigpit na profile tolerance. Mahigpit na sinusunod ang paggawa ng amag, lalo na para sa mga pagsingit na may kumplikadong panloob na geometry na mahirap abutin gamit ang kumbensyonal na paggiling. Binubuo ng aerospace, medikal na aparato, at automotive tooling ang natitirang makabuluhang mga kaso ng paggamit, bawat isa ay may sariling diin sa uri ng materyal, pagpapaubaya, at pagtatapos. Ang relatibong index ng paggamit sa ibaba ay naglalarawan, na naglalayong ihatid ang pangkalahatang mga pattern ng prevalence na karaniwang inilalarawan sa mga pinagmumulan ng industriya ng pagmamanupaktura sa halip na isang tumpak na figure sa market share.
Ang mga application ng tool at die ay may pinakamataas na marka sa illustrative index na ito dahil ang mga hardened steel tooling na bahagi ay isang malapit na perpektong tugma para sa mga lakas ng wire EDM: ang proseso ay humahawak ng mga hardened na materyales nang walang mga isyu sa pagsusuot ng tool na nauugnay sa conventional cutting, at gumagawa ito ng matutulis na panloob na sulok na kadalasang kailangan sa mga die set. Ang paggawa ng amag ay mahigpit na sinusunod para sa mga katulad na dahilan, lalo na kung saan ang isang insert ay may pinong panloob na detalye na kung hindi man ay mangangailangan ng maramihang karaniwang operasyon o mga espesyal na electrodes para sa sinker EDM. Ang mga sektor ng aerospace at automotive ay nagpapakita ng maihahambing na paggamit sa mid-range, sa pangkalahatan ay nauugnay sa mga partikular na bahagi ng tooling at fixture sa halip na ilapat sa bawat bahagi sa mga industriyang iyon. Ang mga application ng medikal na device, bagama't mas maliit sa kabuuang volume, ay kadalasang nagsasangkot ng mga kinakailangan sa pagpapaubaya sa maliliit at masalimuot na bahagi, kaya naman nananatiling may-katuturan ang wire EDM doon kahit na sa medyo mas mababang volume ng paggamit. Kapansin-pansin na ang limang sektor na ito ay hindi eksklusibo sa isa't isa mula sa pananaw ng isang tindahan, dahil ang isang wire na EDM machine sa isang job shop ay maaaring magsilbi sa mga customer ng tool at mamatay sa isang linggo at sa mga customer ng aerospace tooling sa susunod. Ang pagkalat ng sektor ay nagbabago rin sa paglipas ng panahon habang nagbabago ang mga materyales at disenyo ng bahagi, kaya ang aktwal na halo ng customer ng isang tindahan ay isang mas maaasahang gabay sa inaasahang paggamit ng makina kaysa sa anumang pangkalahatang chart ng industriya. Ang mga mamimili na nagsusuri ng isang wire EDM machine wholesaler o supplier para sa isang bagong pagbili ay dapat na timbangin ang kanilang sariling tipikal na bahagi ng paghahalo nang mas mabigat kaysa sa pangkalahatang mga istatistika ng industriya kapag tumutukoy sa kakayahan ng makina. Para sa isang job shop na nagsisilbi sa maraming sektor, kadalasang mas mahalaga ang versatility sa hanay ng kapal at taper na kakayahan kaysa sa makitid na pag-optimize para sa tipikal na profile ng bahagi ng isang industriya. Dahil ang paggawa ng tool at die at mold ay kumakatawan sa malaking bahagi ng mga karaniwang application, natural na binibigyang-diin ng maraming manufacturer ng makina ang mga kaso ng paggamit na ito sa kanilang mga opsyon sa disenyo ng produkto at configuration. Gayunpaman, ang pinagbabatayan na proseso ng wire EDM mismo ay higit sa lahat ay hinimok ng materyal at geometry kaysa sa partikular sa industriya, ibig sabihin, ang isang mahusay na naka-configure na makina ay karaniwang maaaring maghatid ng maraming sektor nang hindi nangangailangan ng hiwalay na nakalaang kagamitan para sa bawat isa.
Detalyadong Paghahambing ng Mga Kategorya ng Wire EDM Machine
Ang paghahambing ng mga kategorya ng wire EDM machine sa ilang pamantayan nang sabay-sabay ay nakakatulong na linawin kung bakit walang isang uri ang mas gusto sa pangkalahatan. Ang radar chart sa ibaba ay naglalagay ng limang karaniwang tinutukoy na pamantayan na magkatabi para sa mga makinang may katamtamang bilis, mataas na bilis, at malalaking taper, gamit ang pinasimpleng 0-10 na relative index para sa bawat katangian. Ang ganitong uri ng multi-criteria view ay kadalasang mas nagbibigay-kaalaman kaysa sa anumang solong spec sheet number, dahil ipinapakita nito ang mga trade-off na tinatanggap ng isang shop kapag pumipili ng isang kategorya kaysa sa isa pa. Tulad ng mga naunang chart, ang mga value na ipinapakita ay naglalarawan at nilayon para sa pangkalahatang oryentasyon, hindi isang kapalit para sa isang partikular na nakadokumentong detalye ng makina. Ang pagbabasa sa hugis ng bawat polygon kaysa sa anumang solong punto ay may posibilidad na magbigay ng pinakamalinaw na larawan ng pangkalahatang profile ng kategorya ng makina.
Medium-speed High-speed Malaking-taper
Ang medium-speed polygon ay umaabot sa pinakamalayo sa kahabaan ng cutting speed at surface finish axes, na naaayon sa papel nito bilang isang general-purpose machine na nagbabalanse ng multi-pass finishing laban sa makatwirang throughput. Ang high-speed polygon ay nagpapakita ng pinakamalawak na extension nito kasama ang pagiging simple ng pagpapanatili, na nagpapakita ng medyo diretsong reciprocating wire path na mas madaling serbisyohan ng maraming tindahan araw-araw. Ang large-taper polygon ay malinaw na umaabot sa pinakamalayo sa kahabaan ng taper capability axis, na eksakto kung para saan ang kategoryang ito, kahit na nagpapakita ito ng mas katamtamang pagbabasa sa hilaw na bilis ng pagputol. Wala sa tatlong hugis ang nangingibabaw sa lahat ng limang palakol, na biswal na nagpapatibay sa punto na ang pagpili ng makina ay isang trade-off na ehersisyo sa halip na isang paghahanap para sa isang pinakamahusay na opsyon. Ang mga tindahan na pangunahing nangangailangan ng straight-wall cutting na may matibay na surface finish ay malamang na mahahanap ang medium-speed na profile na pinaka-nauugnay sa kanilang mga pangangailangan. Ang mga tindahan na nakatuon sa mataas na dami ng magaspang na pagputol kung saan ang pagtatapos ay hinahawakan sa ibaba ng agos ay maaaring sumandal sa high-speed na profile sa halip. Ang mga tindahan na nagtatrabaho sa stamping dies, extrusion tooling, o iba pang matatarik na anggulong bahagi ay karaniwang mahahanap ang lakas ng large-taper na profile sa isang axis na iyon na mas mahalaga kaysa sa medyo average na performance nito sa ibang lugar. Ang mga marka ng katigasan ay medyo malapit sa lahat ng tatlong kategorya sa paglalarawang ito, na nagpapakita ng katotohanan na ang mga wire EDM machine sa pangkalahatan ay hindi kailangang labanan ang mabibigat na puwersa ng pagputol gaya ng ginagawa ng mga conventional milling machine, kaya ang mga pagkakaiba ng structural rigidity ay malamang na lumalabas nang higit sa pangmatagalang katumpakan ng pagpoposisyon kaysa sa halatang pagpapalihis sa panahon ng pagputol. Ito ay nagkakahalaga ng pag-alala na ang anumang partikular na modelo ng makina ay maaaring mag-iba mula sa mga pangkalahatang profile ng kategorya depende sa mga indibidwal na pagpipilian sa disenyo, control system, at kalidad ng build. Hinihikayat ang mga mamimili na humiling ng mga test-cut na sample o mga dokumentadong detalye mula sa isang wire na EDM machine na supplier para sa partikular na modelong isinasaalang-alang sa halip na umasa lamang sa mga paghahambing sa antas ng kategorya tulad nito. Ginamit kasama ng talahanayan sa ibaba, ang radar view na ito ay nilalayong suportahan ang isang mas matalinong pag-uusap sa isang manufacturer tungkol sa kung aling configuration ang pinakamahusay na tumutugma sa aktwal na mix ng bahagi ng isang shop.
Pangkalahatang paghahambing ng mga kategorya ng wire EDM machine sa mga karaniwang pamantayan sa pagsusuri
Criterion
Katamtamang bilis
Mataas na bilis
Malaking-taper
Karaniwang hanay ng taper
Katamtaman
Limitado
Extended
Karaniwang diskarte sa pagtatapos
Maramihang trim pass
Single o light trim
Maramihang trim pass
Karaniwang paghawak ng wire
Gumaganti, ginamit muli
Gumaganti, ginamit muli
Gumaganti, ginamit muli
Ang pinaka-angkop na uri ng bahagi
Mga pangkalahatang profile
Mataas na dami ng magaspang na hiwa
Matarik anggulo tooling
Walang solong wire EDM machine category ang nanalo sa bawat criterion; ang tamang pagpili ay nakasalalay sa alin sa isa o dalawang pamantayan ang pinakamahalaga para sa iyong aktwal na halo ng bahagi .
Pagpapanatili at Pangmatagalang Pangangalaga ng Wire EDM Equipment
Ang pare-parehong pagpapanatili sa pangkalahatan ay kung ano ang naghihiwalay sa isang wire EDM machine na nagtataglay ng katumpakan nito sa loob ng maraming taon mula sa isang naaalis nang maaga sa pagpapaubaya. Dahil ang proseso ay nakasalalay sa isang malinis na dielectric fluid path, stable wire tension, at tumpak na wire guide positioning, ang regular na atensyon sa mga system na ito ay mas mahalaga kaysa sa anumang solong dramatikong pag-aayos.
Subaybayan ang resistivity ng dielectric fluid at palitan ang mga filter sa isang regular na iskedyul upang mapanatili ang matatag na mga kondisyon ng paglabas
Siyasatin ang mga wire guide at ang brilyante ay namamatay nang pana-panahon, dahil ang pagsusuot dito ay direktang nakakaapekto sa katumpakan ng pagpoposisyon
Suriin ang pagkakalibrate ng wire tension upang panatilihing pare-pareho ang pag-uugali ng pagputol sa mga pass
Linisin ang daanan ng wire feed at mga contact ng power feed upang maiwasan ang hindi pare-parehong kasalukuyang paghahatid
I-verify ang katumpakan ng pagpoposisyon ng axis sa pana-panahon, lalo na pagkatapos ng anumang makabuluhang relokasyon ng makina
Panatilihing walang mga debris build ang dielectric tank at flushing nozzle para suportahan ang mga stable na kondisyon ng flushing
Ang mga tindahan na nagla-log ng kundisyon ng dielectric fluid, mga petsa ng pagpapalit ng filter, at pana-panahong pagsuri sa katumpakan ay malamang na mas maagang mahuli ang drift, na sa pangkalahatan ay binabawasan ang hindi planadong downtime kumpara sa isang reaktibong diskarte sa pagpapanatili. Ang pagsusuot ng wire guide sa partikular ay madaling makaligtaan dahil ang mga epekto nito sa katumpakan ng bahagi ay maaaring unti-unti sa halip na biglaan, kaya ang isang nakapirming agwat ng inspeksyon ay kadalasang mas maaasahan kaysa sa paghihintay na lumitaw ang isang nakikitang problema.
Ang katumpakan ng pagpoposisyon sa isang wire EDM machine ay pinananatili sa pamamagitan ng nakagawiang dielectric, wire guide, at mga pagsusuri sa pagkakalibrate sa halip na sa pamamagitan ng anumang solong isang beses na pagsasaayos.
Tungkol sa POOSN – Propesyonal na Wire EDM Machine Manufacturer
Ang Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) ay isang propesyonal na tagagawa na dalubhasa sa pananaliksik, pagpapaunlad at paggawa ng mga CNC Wire EDM machine. Sa mahigit 30 taong karanasan sa pagmamanupaktura, ang POOSN ay nakabuo ng malawak na kadalubhasaan sa teknolohiyang wire EDM at precision machining equipment.
Sinasaklaw ng aming hanay ng produkto ang iba't ibang wire EDM solution, kabilang ang mga PSC Series na medium-speed Wire EDM machine, DK60BC medium-speed Wire EDM machine, at DK77 Series high-speed Wire EDM machine. Nagbibigay din kami ng mga customized na configuration ng makina para sa iba't ibang laki, materyales, kapal, taper na kinakailangan at dami ng produksyon.
Ang POOSN ay nagpapatakbo ng isang 13,703 m² na pasilidad sa pagmamanupaktura na may isang propesyonal na pangkat ng humigit-kumulang 80 empleyado, kabilang ang mga inhinyero ng R&D at mga tauhan ng kontrol sa kalidad. Sinasaklaw ng aming proseso ng produksyon ang machining, machine assembly, electrical integration, testing at final inspection para makatulong na matiyak ang stable na performance ng makina bago ipadala.
Naghahatid kami ng mga tagagawa ng amag, mga kumpanya ng machining, mga distributor at mga industriyal na gumagamit sa mga internasyonal na merkado, na may mga serbisyong OEM at ODM na magagamit para sa mga partikular na pangangailangan ng customer.
Kung kailangan mo ng Wire EDM machine para sa precision mol manufacturing, pangkalahatang produksyon, o espesyal na taper cutting, maaaring magrekomenda ang POOSN ng angkop na solusyon batay sa iyong mga kinakailangan sa aplikasyon.
Ang pakikipagtulungan sa isang manufacturer na sumasaklaw sa medium-speed, high-speed, at large-taper wire na mga kategorya ng EDM sa ilalim ng isang bubong ay maaaring gawing simple ang pagkuha para sa mga tindahan na hawakan ang isang halo-halong hanay ng mga geometry ng bahagi .
Mga Madalas Itanong Tungkol sa Mga Wire EDM Machine
Q1. Ano ang Wire EDM machine?
Gumagamit ang Wire EDM machine ng tuluy-tuloy na gumagalaw na electrode wire at kinokontrol na mga discharge ng kuryente para putulin ang mga electrically conductive na materyales. Ito ay malawakang ginagamit para sa mga hulma, dies, precision tooling at mga bahagi na nangangailangan ng mga kumplikadong profile at mataas na katumpakan ng machining.
Q2. Paano gumagana ang isang Wire EDM machine?
Ang makina ay gumagabay sa isang manipis na electrode wire sa pamamagitan ng workpiece habang ang kinokontrol na mga discharge ng kuryente ay nag-aalis ng materyal. Pinapalamig ng dielectric fluid ang machining area at tinatanggal ang mga debris, habang kinokontrol ng CNC system ang cutting path.
Q3. Anong mga materyales ang maaaring putulin ng Wire EDM machine?
Maaaring mag-cut ang Wire EDM ng maraming electrically conductive na materyales, kabilang ang tool steel, hardened steel, stainless steel, copper, brass, aluminum, carbide at iba pang conductive alloys. Ang pagganap ng pagputol ay nakasalalay sa materyal, kapal at mga parameter ng machining.
Q4. Ano ang pagkakaiba sa pagitan ng Medium-Speed at High-Speed Wire EDM?
Ang mga Medium-Speed Wire EDM machine ay karaniwang nagbibigay ng balanse ng cutting efficiency, katumpakan at surface finish, na ginagawang angkop ang mga ito para sa pangkalahatang machining at mga application ng amag. Ang mga High-Speed Wire EDM machine ay higit na nakatuon sa kahusayan sa pagputol at pagiging produktibo ng produksyon.
Q5. Gaano katumpak ang isang Wire EDM machine?
Ang katumpakan ng machining ay depende sa istraktura ng makina, CNC system, wire tension, workpiece material, kapal at mga parameter ng machining. Para sa mga application na nangangailangan ng tiyak na katumpakan, dapat ibigay ng mga customer ang kanilang pagguhit at mga kinakailangan sa workpiece upang masuri ng tagagawa ang angkop na configuration ng makina.
Q6. Gaano katagal ang molibdenum wire?
Ang buhay ng molybdenum wire ay nakasalalay sa bilis ng pagputol, oras ng machining, materyal ng workpiece, kapal, mga parameter ng kuryente at pag-igting ng kawad. Ang regular na inspeksyon at wastong pagpapanatili ay maaaring makatulong na mapanatili ang matatag na pagganap ng machining at pahabain ang buhay ng serbisyo ng wire.
Q7. Paano ko pipiliin ang tamang Wire EDM machine?
Isaalang-alang ang materyal ng workpiece, kapal, laki, kinakailangang katumpakan, pagtatapos sa ibabaw, anggulo ng taper at dami ng produksyon. Ang pagbibigay ng mga detalyeng ito sa tagagawa ay ang pinakamahusay na paraan upang pumili ng angkop na modelo at pagsasaayos ng makina.
Q8. Paano ako pipili ng maaasahang tagagawa ng Wire EDM?
Isaalang-alang ang karanasan sa pagmamanupaktura ng tagagawa, kalidad ng makina, kakayahan sa produksyon, kontrol sa kalidad, teknikal na suporta, pagkakaroon ng mga ekstrang bahagi at serbisyo pagkatapos ng pagbebenta. Ang isang maaasahang tagagawa ay dapat ding makapagrekomenda ng isang makina batay sa iyong aktwal na mga kinakailangan sa aplikasyon.